Sequenze difficili da leggere
Automatico, manuale, consensi e interblocchi devono essere strutturati per diagnosi e manutenzione, non solo per far muovere la macchina.
Software PLC / HMI / SCADA
Sviluppiamo logiche PLC, interfacce HMI e supervisione SCADA per trasformare segnali, sequenze, allarmi e ricette in informazioni utili a produzione, operatori e manutenzione.
Dove si perde controllo
Il software industriale funziona davvero quando chi usa l'impianto capisce cosa sta succedendo, perché si è fermato e quale dato serve per ripartire o correggere il processo.
Automatico, manuale, consensi e interblocchi devono essere strutturati per diagnosi e manutenzione, non solo per far muovere la macchina.
Un messaggio che segnala errore ma non spiega causa, punto e azione rallenta ogni intervento.
Parametri non governati aumentano scarti, regolazioni manuali e dipendenza dall'esperienza del singolo operatore.
Pensato per chi lavora sull'impianto
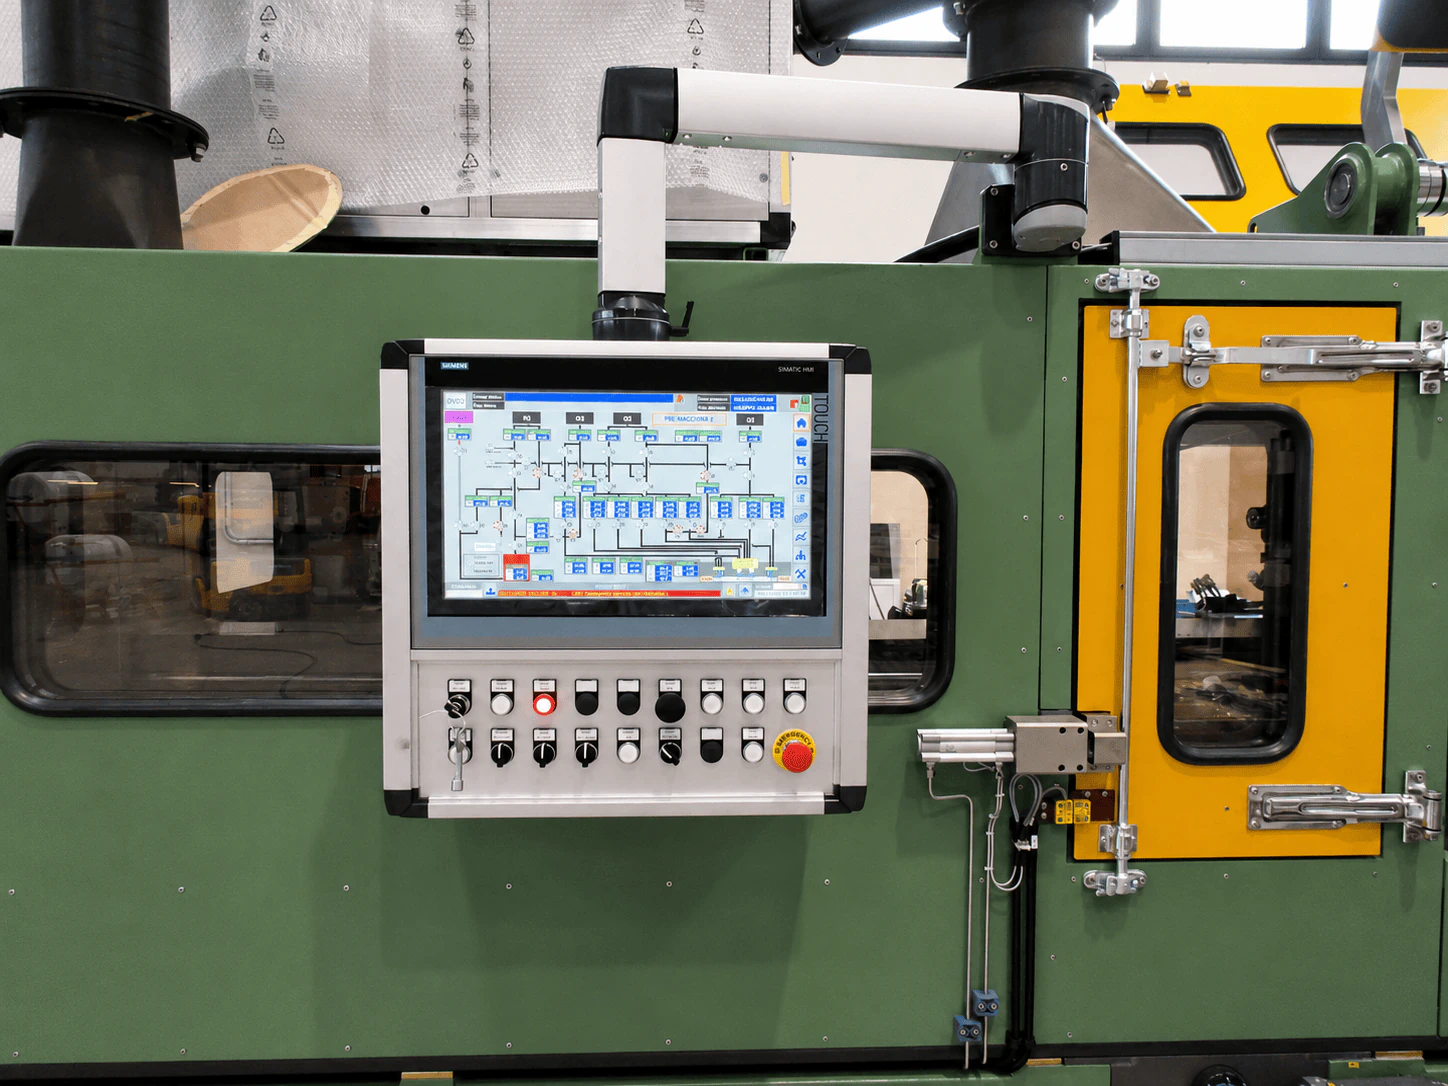
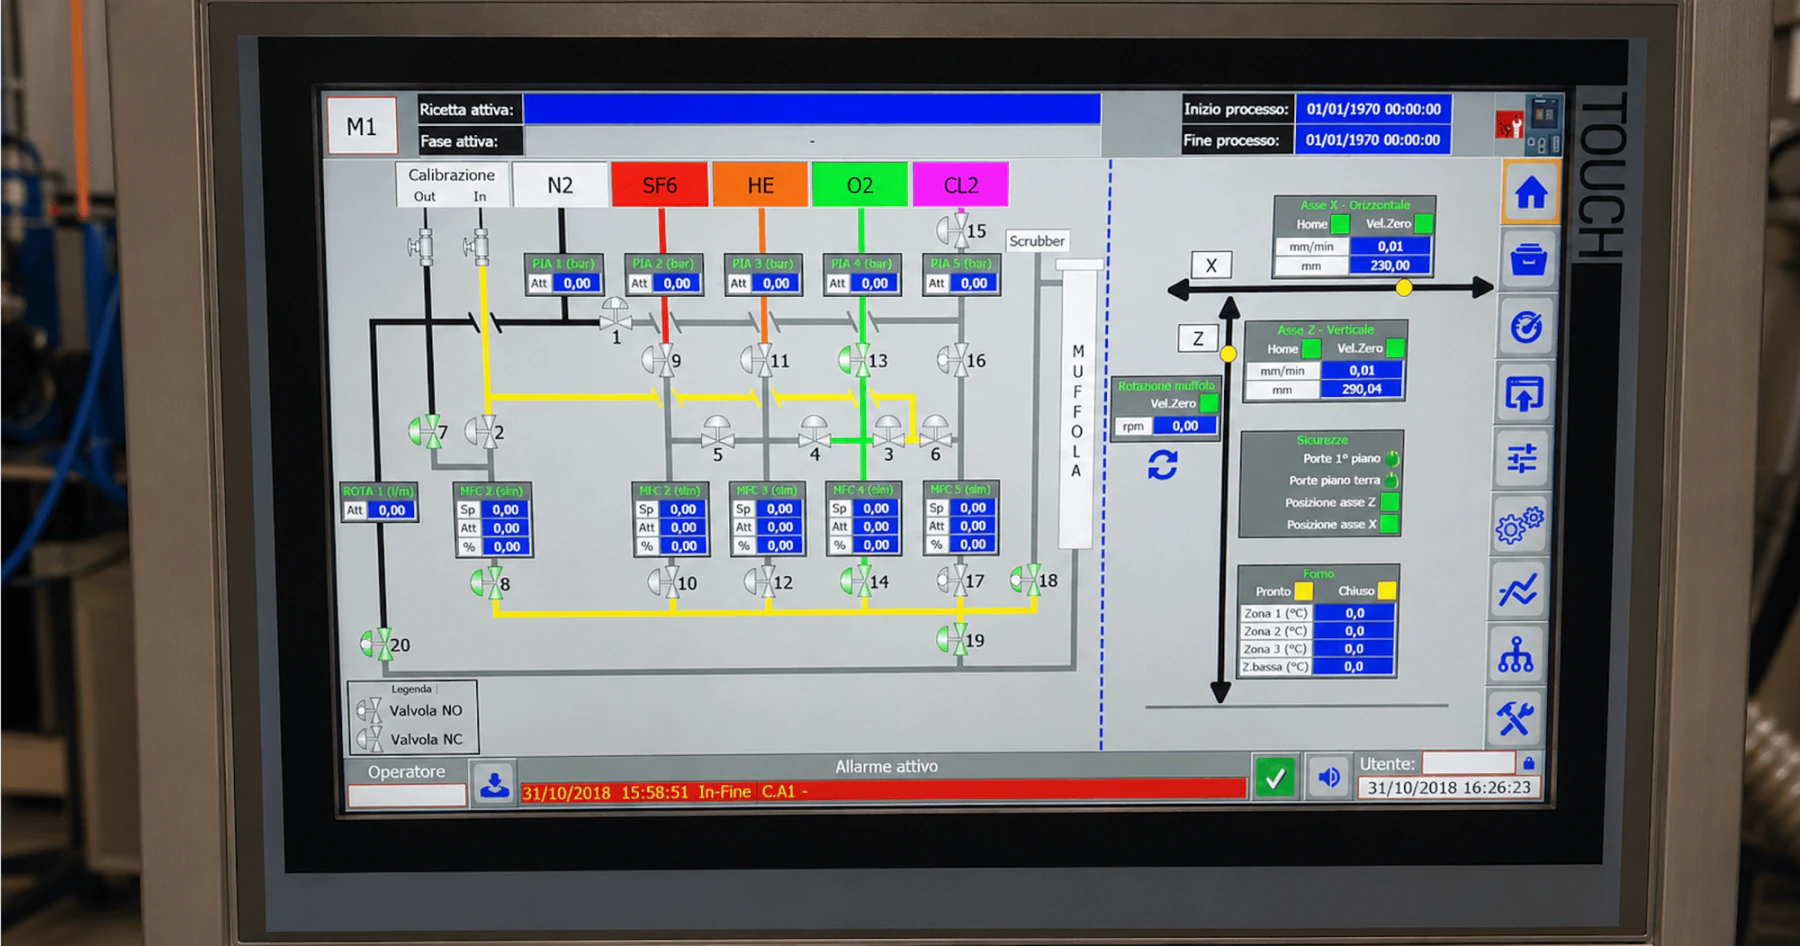
Le pagine operatore vengono pensate insieme alla logica PLC: stati macchina, comandi, allarmi, ricette e diagnostica devono parlare la stessa lingua tecnica.

PLC / HMI / SCADA come sistema
Un impianto controllabile nasce quando PLC, interfacce, reti, drive, sensori e supervisione vengono progettati come un unico flusso operativo.
I/O digitali e analogici, drive, sensori, periferie remote, safety e reti industriali.
Sequenze, interblocchi, stati macchina, gestione ricette, comandi e condizioni di ripartenza.
Pagine comando, diagnostica, allarmi, manuali, trend locali e informazioni per l'operatore.
Supervisione, raccolta dati, report, trend e integrazioni con sistemi esistenti quando richiesto.
ESPERIENZA OPERATORE
Una buona schermata HMI deve guidare il turno: stato macchina, allarmi, consensi, ricette, trend e diagnostica devono essere leggibili in pochi secondi.
Comandi, consensi e modalità operative leggibili senza interpretazioni.
Messaggi collegati a causa, area e azione da eseguire.
Trend, contatori e informazioni utili per capire l'andamento del turno.
Meno tempo perso a cercare il problema, più rapidità nell'intervento.
Dal PLC all'operatore, ogni informazione deve arrivare nel punto giusto, nel momento giusto.
Diagnostica che riduce il fermo
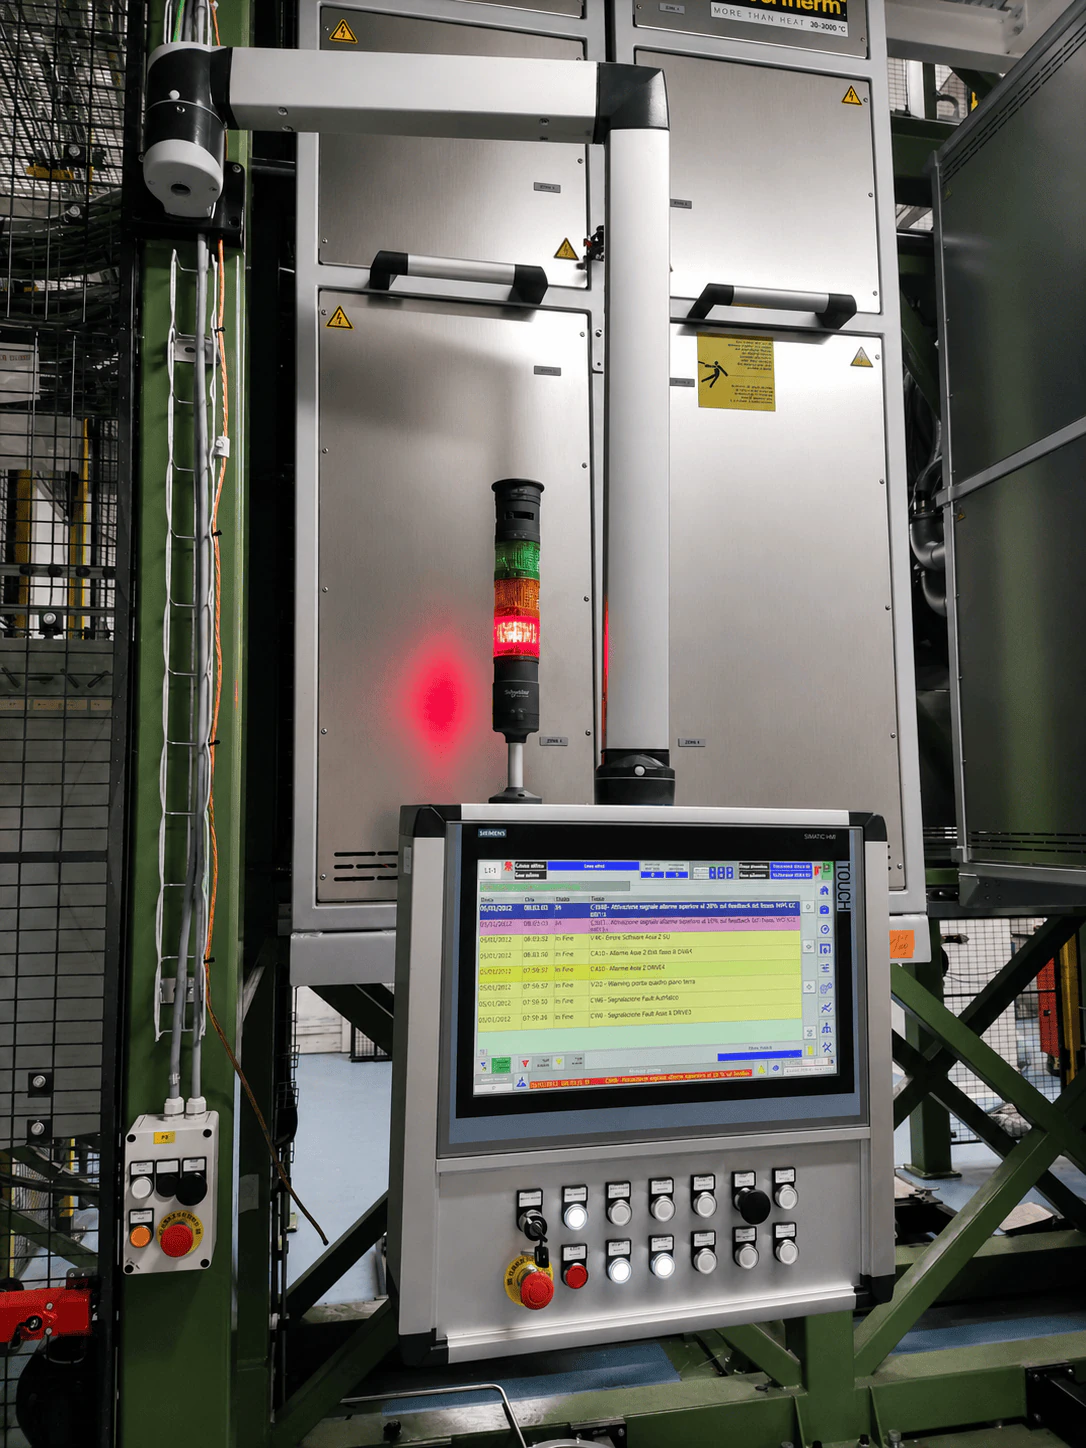
La diagnostica non deve limitarsi a segnalare che qualcosa non va. Deve aiutare a capire dove guardare, quale consenso manca, quale sequenza è ferma e quali condizioni servono per ripartire.
Output concreti
Non consegniamo solo codice. La consegna deve poter essere letta, salvata, ripresa e mantenuta anche dopo l'intervento iniziale.
Sequenze automatiche, manuali, interblocchi, ricette, condizioni di fermo e ripartenza controllata.
Pagine comando, stato macchina, allarmi, diagnostica, ricette e messaggi per operatori.
Supervisione, trend, report, raccolta dati e integrazione con sistemi esistenti quando richiesto.
ProfiNet, ProfiBus, DeviceNet, comunicazione PLC, drive, sensori e periferie remote.
Verifica logiche, allarmi, ricette, comunicazioni e stati macchina prima della consegna operativa.
Backup progetto, note tecniche, versioni e riferimenti utili per manutenzione e interventi futuri.
Metodo di sviluppo
Il percorso parte dal funzionamento atteso dell'impianto, non dalla schermata o dal singolo blocco codice.
Stati macchina, modi operativi, sequenze, ricette, allarmi e vincoli di processo.
PLC, HMI, SCADA, reti e diagnostica vengono costruiti con riferimenti coerenti.
Prove software, backup, note tecniche e punti aperti per ridurre dipendenza da conoscenza non scritta.
Contatto tecnico
Raccontaci macchina, PLC, HMI, rete, segnali critici, ricette, allarmi e cosa oggi non è chiaro in produzione. Il primo passo è capire quali informazioni devono diventare visibili.