Dal campo al PLC
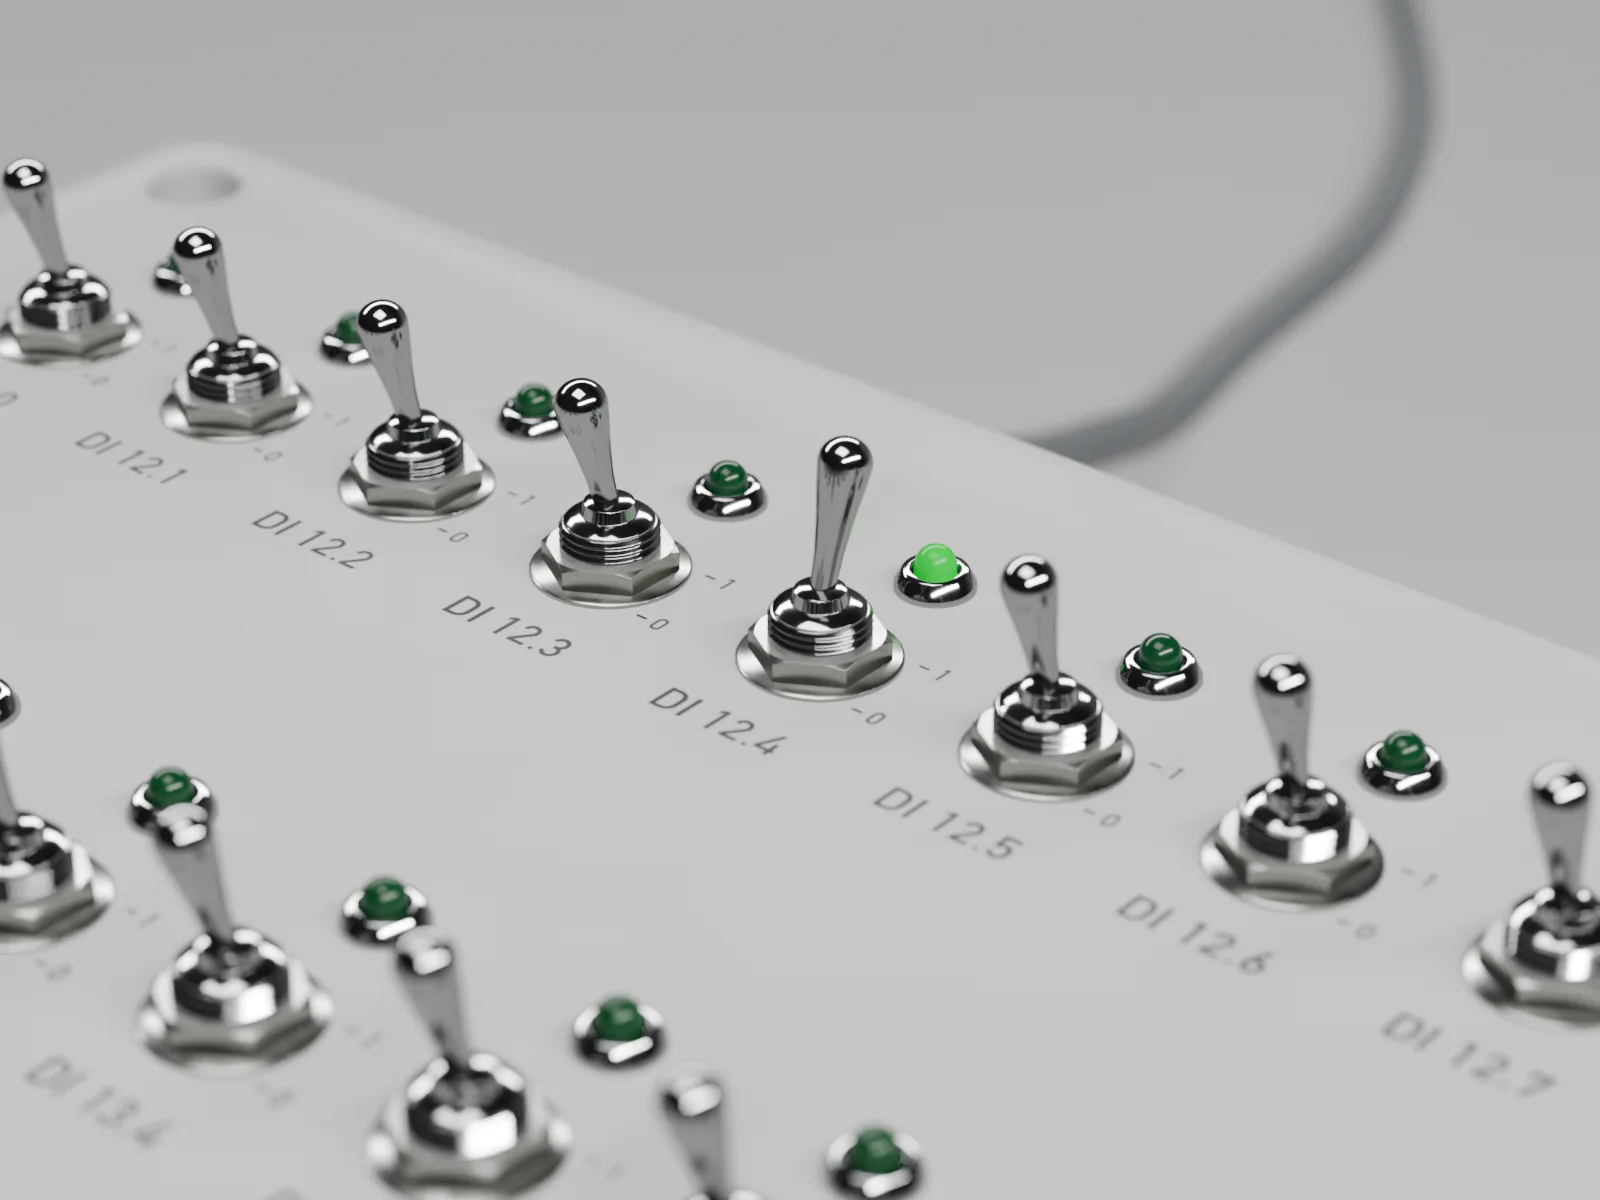
Ogni ingresso.
Una levetta fa la parte del sensore. Se il bit resta fermo, il problema è fra cavo, morsetto e alimentazione.
14 aperti
Esempio di lista punti aperti, nella forma in cui la teniamo in campo · i dati non appartengono a una commessa reale
Collaudo e start-up · dal 1996
Tutto quello che non torna finisce su una riga: cosa non va, quanto pesa, chi la chiude. La linea parte quando quella lista è a zero, non quando è arrivata la data.
Risposta tecnica in 1–2 giorni lavorativi · Nessun impegno
Scorri: la lista si svuota
Realtà che si sono affidate a noi
FAT e SAT
In officina si prova tutto quello che si può provare senza il processo. In stabilimento resta solo quello che il processo deve dire.
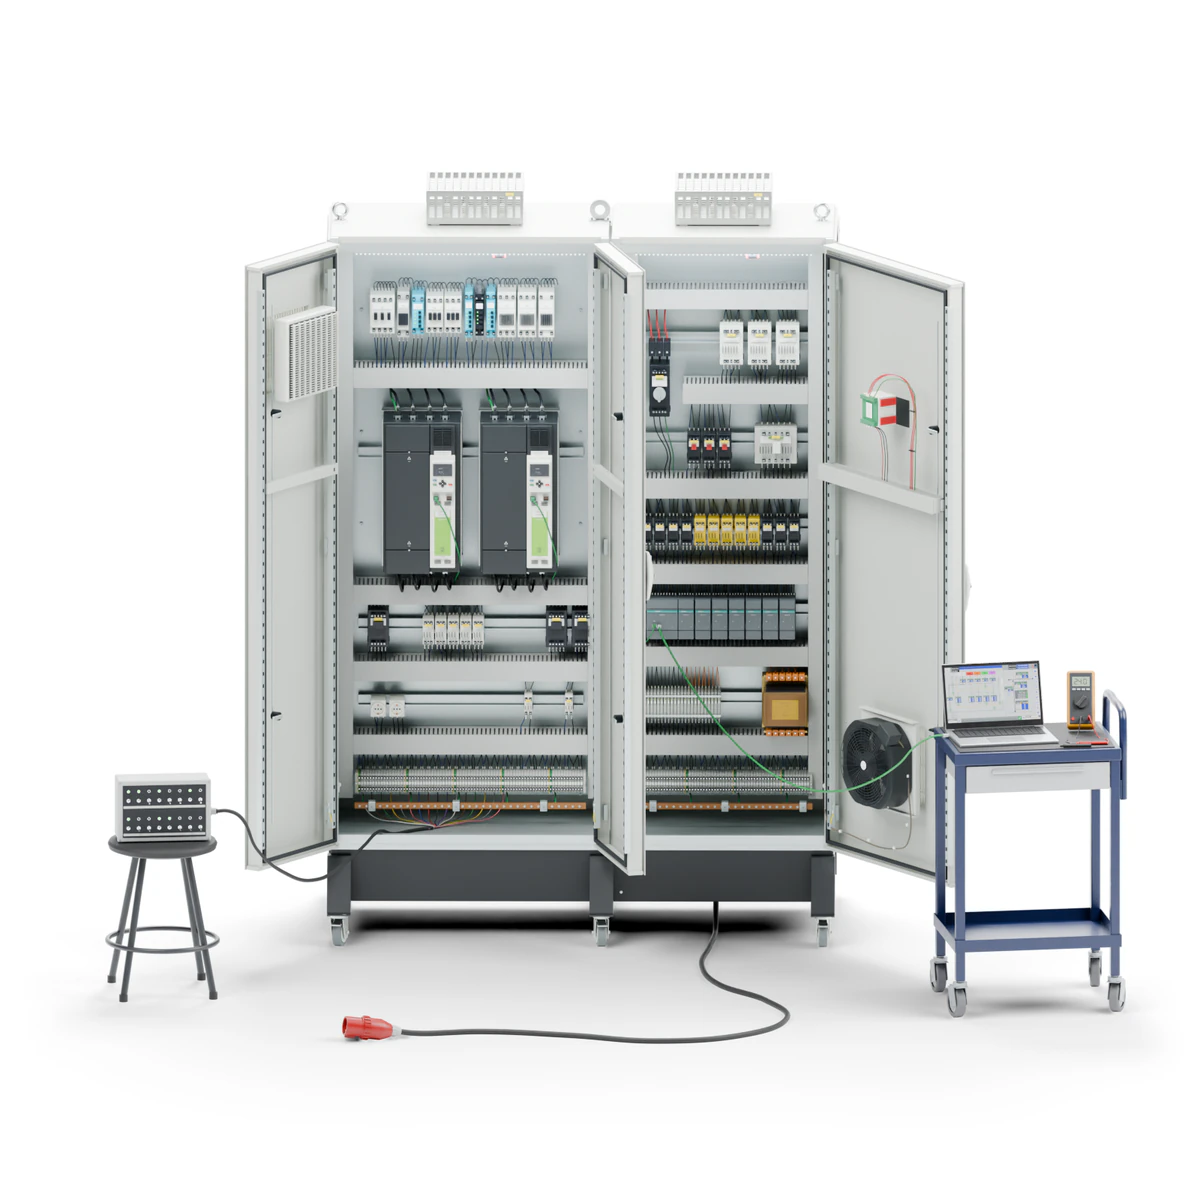
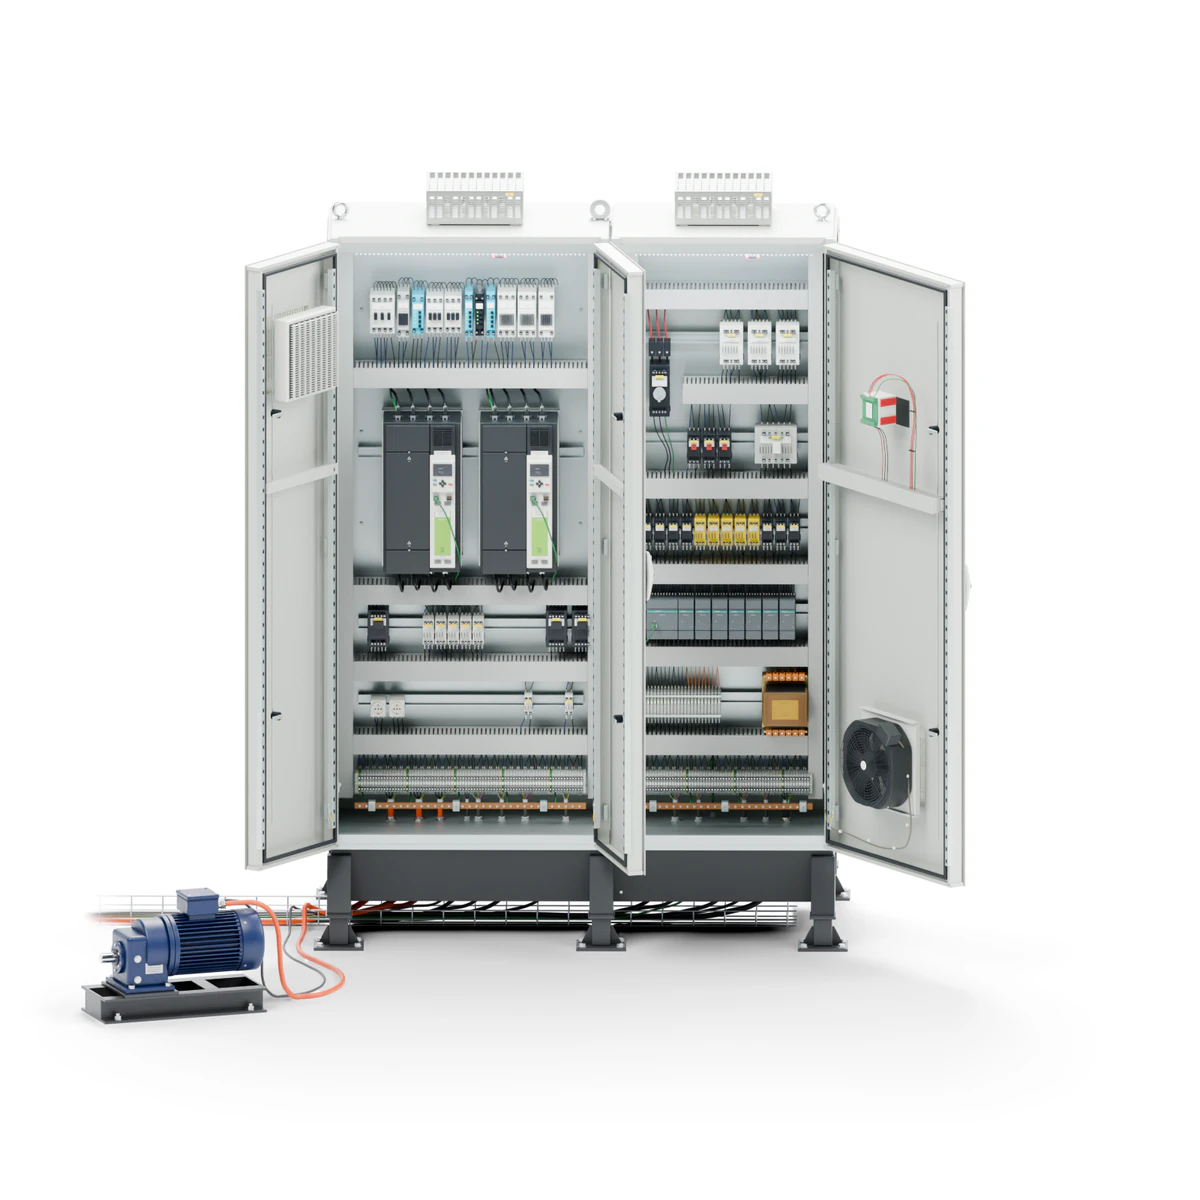
Al FAT si risparmiano giornate.
Al SAT si risparmia fermo linea.
Il collaudo
Un ingresso può essere invertito, un analogico fuori scala, un drive abilitato senza ritorno. A banco sono dieci minuti, in campo sono ore.
Ogni quadrato è un segnale
336 su 336 provati
Si forza il campo e si guarda il PLC. Se il bit non cambia, il problema non è nel software.
DI 12.4 fotocellula ingresso. Atteso 1, letto 0. Il segnale arriva invertito.
DI 12.4 corretto in morsettiera. Riprovato, chiuso. In campo sarebbero state due ore e una linea ferma.
336 provati, 336 tornati. Da qui in poi si può parlare di avviamento.
Dal campo al PLC
Una levetta fa la parte del sensore. Se il bit resta fermo, il problema è fra cavo, morsetto e alimentazione.

Dal PLC al campo
Si comanda dal PLC e si misura al morsetto. Deve muoversi la cosa giusta: quel contattore, quella valvola, quella spia, non una vicina.
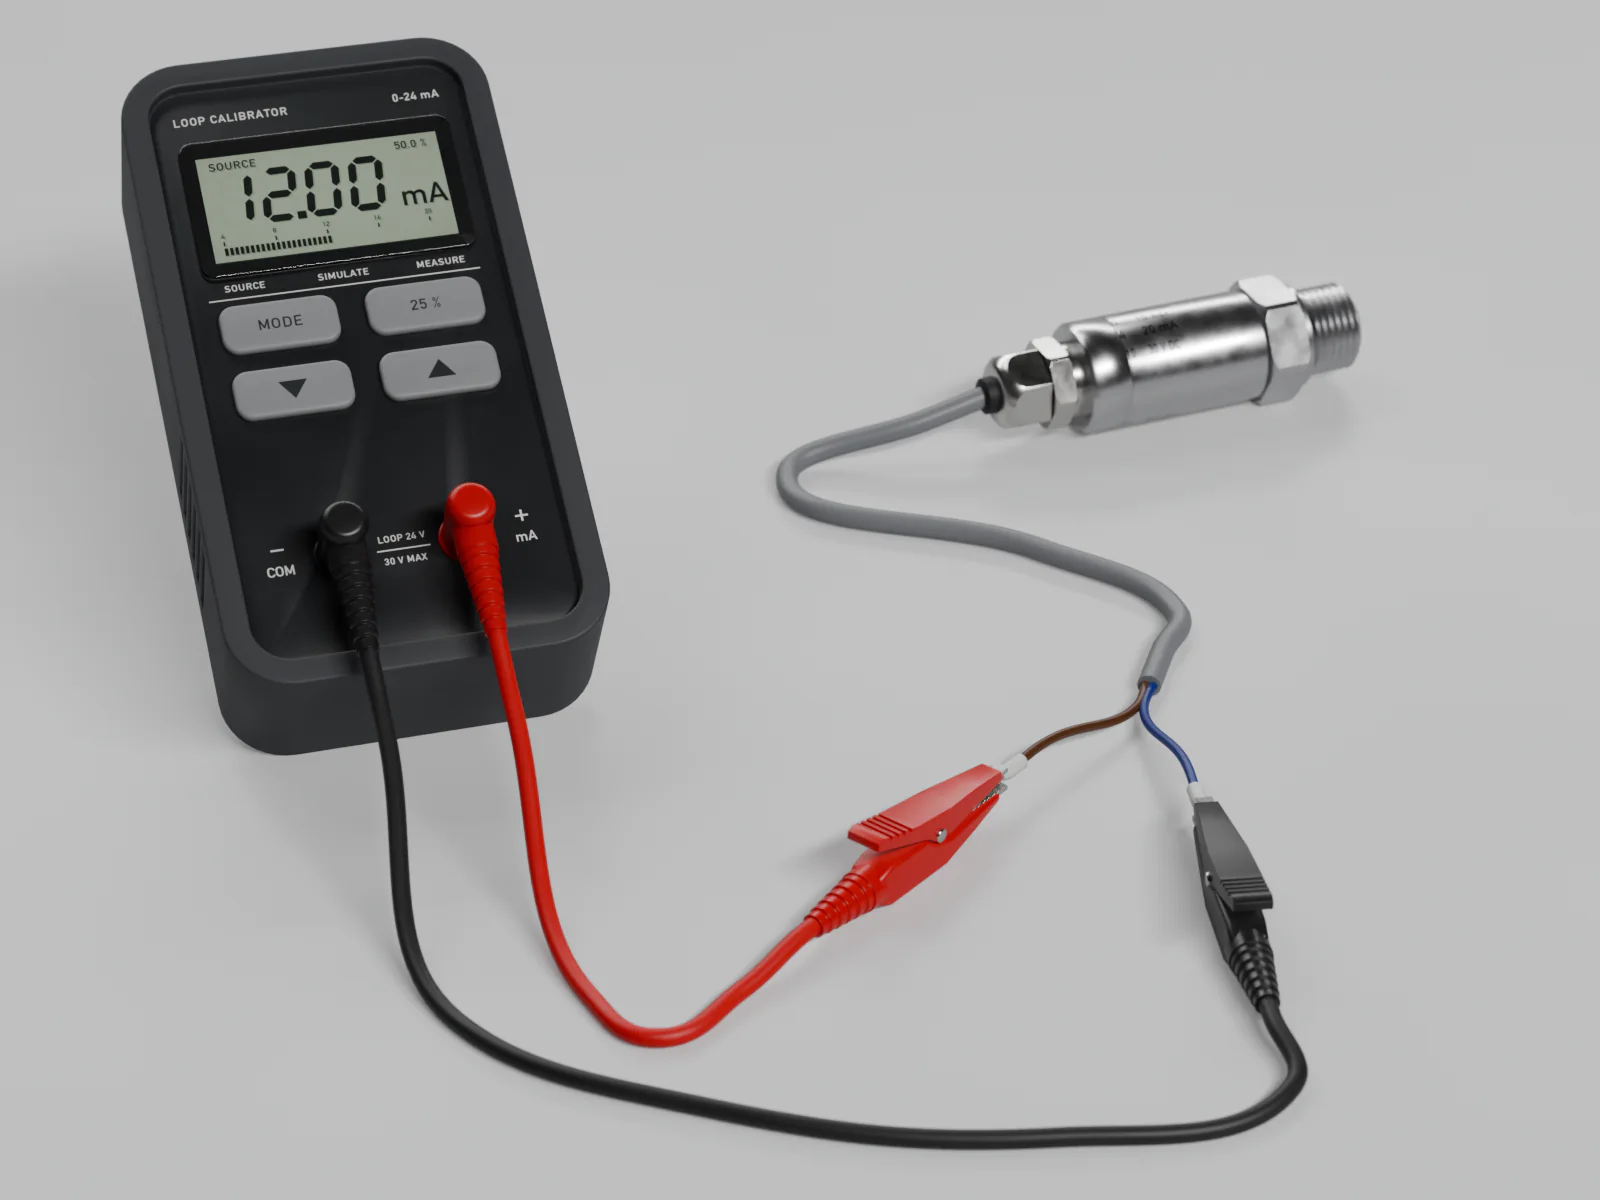
Con lo strumento
Zero e fondo scala. Un 4–20 mA tarato male non si vede finché non sbaglia il prodotto, e allora è già scarto.
Start-up
Una macchina può fare il ciclo a vuoto e fermarsi al primo cambio formato. L’avviamento finisce quando la linea fa il prodotto, alla cadenza giusta, con chi la usa tutti i giorni.

Finché non passa
il materiale, il ciclo
è un’ipotesi.
Il prodotto reale scopre quello che l’aria non scopre: tiri, temperature, tempi di assestamento, scarto di avvio.
8 ore
di fila.
Un ciclo isolato riesce quasi sempre, otto ore di fila no: escono i termici, le tempistiche al limite, i falsi allarmi e i pezzi che si accumulano dove nessuno aveva guardato.
Una linea che sanno
usare in due
si ferma in due.
La mostriamo a chi resta in turno, non solo a chi ha seguito il progetto.
Il servizio
La parte che non sta nel preventivo: cosa succede il giorno dopo che il verbale è firmato.
Le prime ore
Le guardiamo insieme: è lì che escono le ultime cose.
Il primo anno
Chiami quando serve, senza chiederti quanto costa la domanda.
Sempre
A chi ha acquistato da noi, tutti i giorni.
Se l’impianto ha un accesso remoto sicuro e autorizzato, buona parte delle verifiche dopo l’avviamento le facciamo da Mesero, senza aspettare un viaggio. Com’è fatta la teleassistenza
La consegna
Non un raccoglitore da archiviare: le cose che servono la prima volta che la linea si ferma e noi non siamo lì.
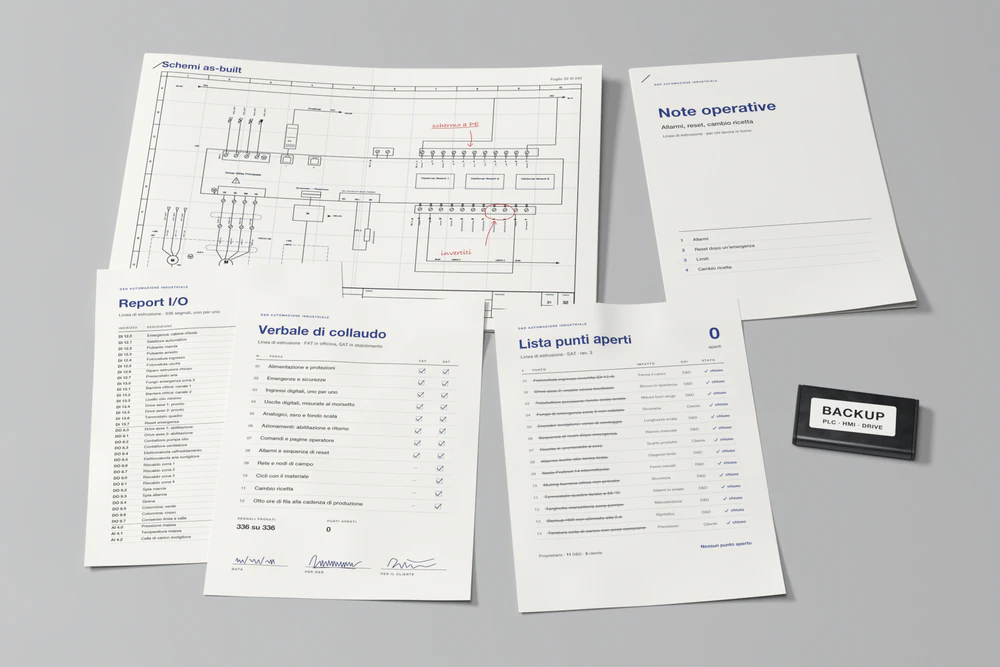
Cosa è stato provato, con esito, data e firma di chi era presente.
Ogni segnale, il suo indirizzo, il valore atteso e quello letto.
Le righe chiuse, con la data e chi le ha chiuse. Comprese quelle del cliente.
PLC, HMI, drive e parametri: la versione rimasta in macchina, con la data sopra.
Allarmi, reset, limiti, cambio ricetta: cosa deve sapere chi ci lavora in turno.
Aggiornati con le modifiche fatte in campo, non quelli di partenza.
Tutto in un formato leggibile anche fra dieci anni, senza dover richiamare noi per aprirlo. Gli schemi li rifacciamo noi quando la modifica è nostra: come sono fatti.
Il primo passo
Dicci quando la linea deve produrre e cosa c’è da collaudare. Ti diciamo cosa conviene provare a banco, cosa si può provare solo in campo e quante giornate servono davvero.
Legge un tecnico, e la prima risposta arriva in 1–2 giorni lavorativi.
Sei già in avviamento e la linea è ferma? Chiama il +39 02 97289083: è il caso in cui conviene saltare il modulo. Oppure scrivi a info@dedautomazione.it.