
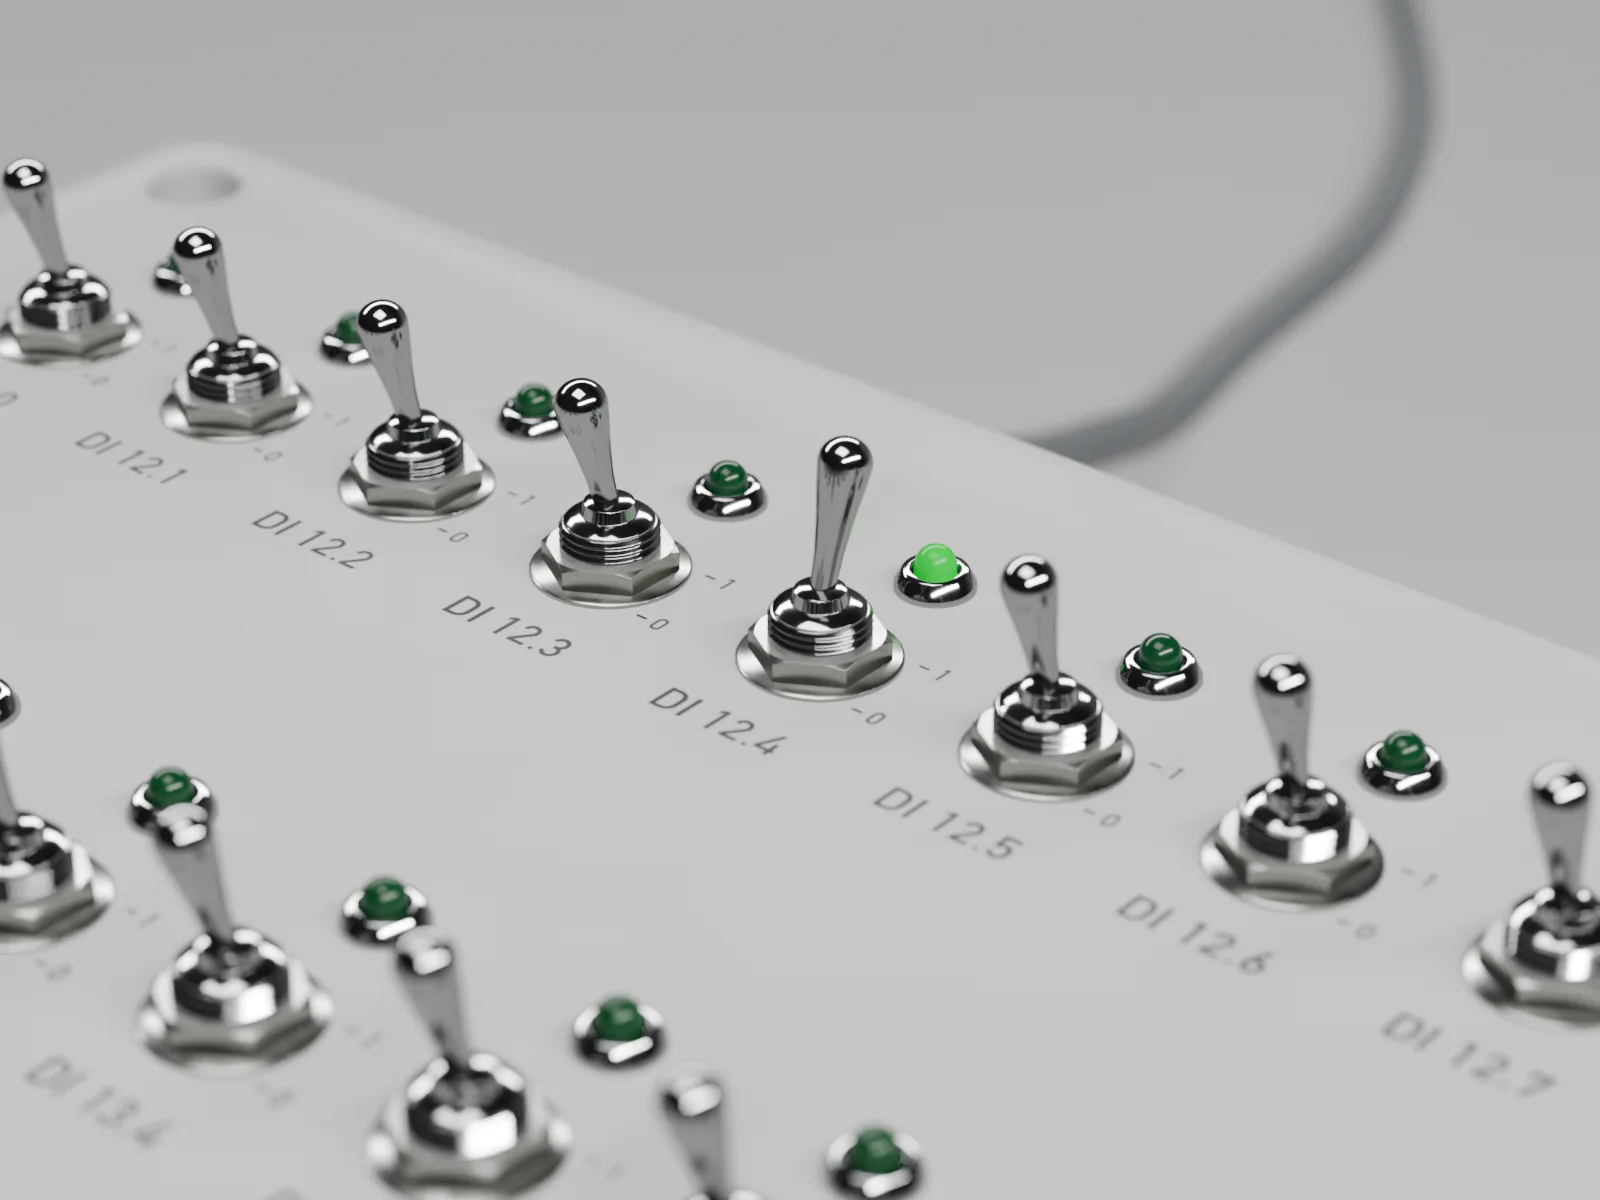
Vom Feld zur SPS
Jeder Eingang.
Ein Kippschalter spielt den Sensor. Rührt sich das Bit nicht, liegt der Fehler zwischen Kabel, Klemme und Spannungsversorgung.
14 offen
Beispiel einer Offene-Punkte-Liste, so wie wir sie vor Ort führen · die Daten stammen nicht aus einem echten Auftrag
Prüfung und Inbetriebnahme · seit 1996
Alles, was nicht stimmt, bekommt eine Zeile: was nicht geht, wie schwer es wiegt, wer es erledigt. Die Linie läuft an, wenn diese Liste auf null steht, nicht wenn der Termin da ist.
Technische Antwort in 1–2 Werktagen · Unverbindlich
Scrollen: Die Liste leert sich
Unternehmen, die sich auf uns verlassen haben
FAT und SAT
In der Werkstatt prüfen wir alles, was sich ohne den Prozess prüfen lässt. Im Werk bleibt nur, was der Prozess selbst zeigen muss.
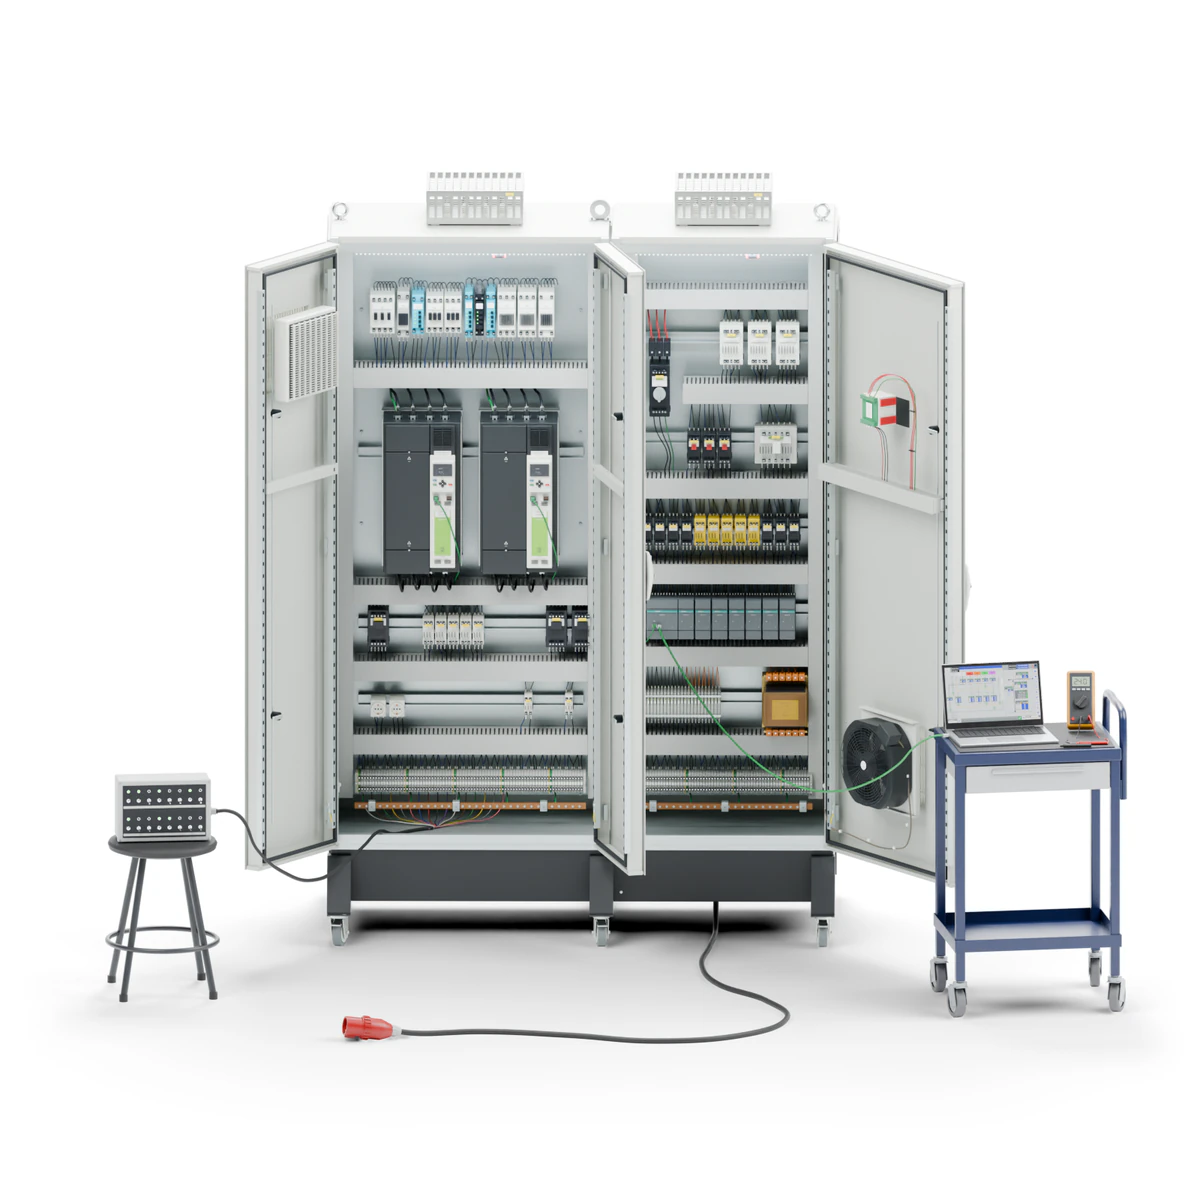
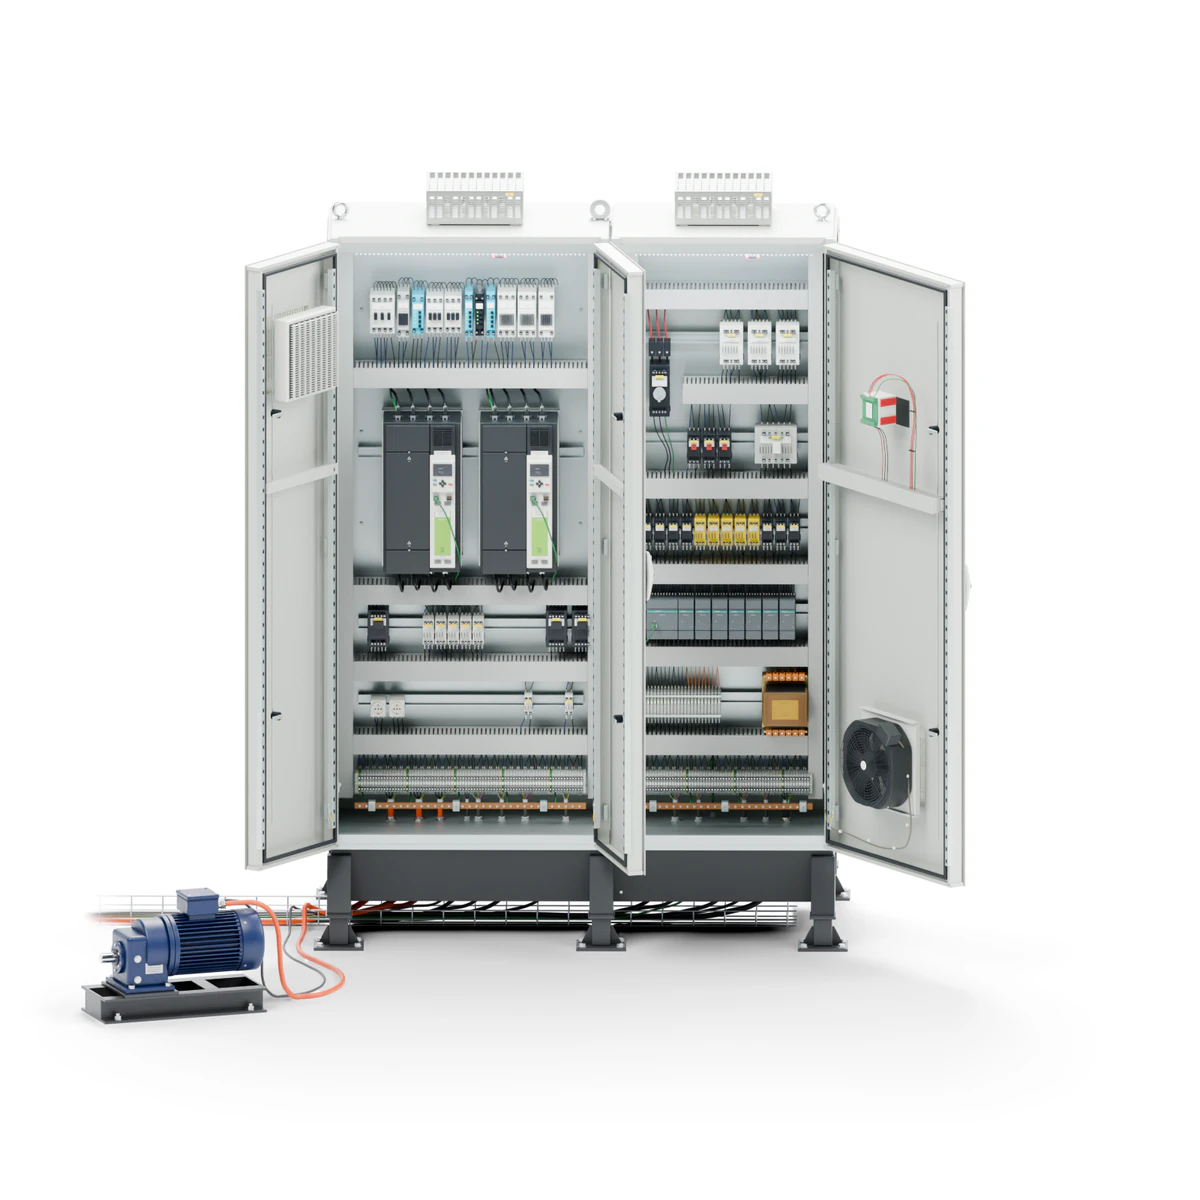
Der FAT spart Tage.
Der SAT spart Stillstand.
Die Prüfung
Ein Eingang kann invertiert sein, ein Analogsignal falsch skaliert, ein Antrieb ohne Rückmeldung freigegeben. Im Prüffeld sind das zehn Minuten, vor Ort sind es Stunden.
Jedes Quadrat ist ein Signal
336 von 336 geprüft
Wir schalten das Signal im Feld und schauen in die SPS. Ändert sich das Bit nicht, liegt der Fehler nicht in der Software.
DI 12.4 Lichtschranke Einlauf. Erwartet 1, gelesen 0. Das Signal kommt invertiert an.
DI 12.4 an der Klemmleiste korrigiert. Erneut geprüft, erledigt. Vor Ort wären es zwei Stunden und eine stehende Linie gewesen.
336 geprüft, 336 stimmen. Ab hier können wir über die Inbetriebnahme reden.
Vom Feld zur SPS
Ein Kippschalter spielt den Sensor. Rührt sich das Bit nicht, liegt der Fehler zwischen Kabel, Klemme und Spannungsversorgung.

Von der SPS ins Feld
Wir steuern den Ausgang von der SPS aus an und messen an der Klemme. Reagieren muss das Richtige: dieses Schütz, dieses Ventil, diese Meldeleuchte, nicht das daneben.
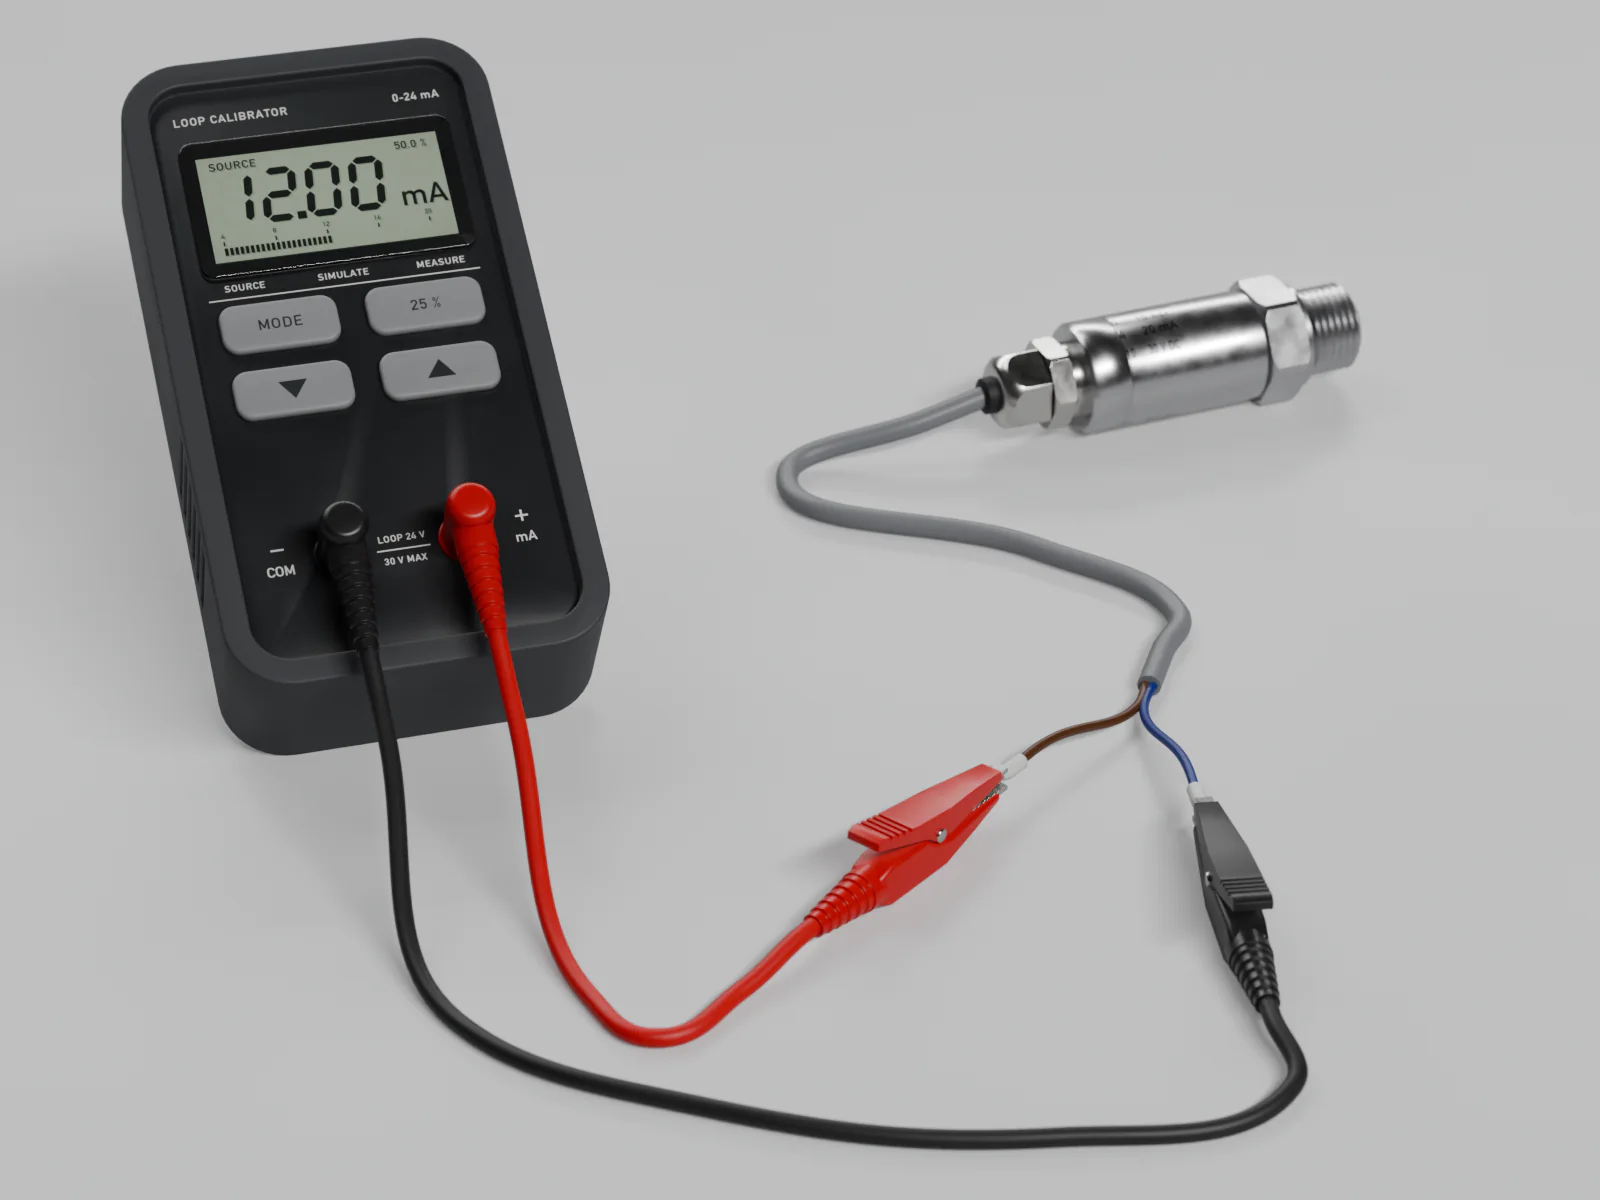
Mit dem Messgerät
Nullpunkt und Endwert. Sind die 4–20 mA falsch skaliert, merkt man es erst, wenn das Produkt nicht stimmt, und dann ist es schon Ausschuss.
Inbetriebnahme
Eine Maschine kann den Zyklus leer durchfahren und beim ersten Formatwechsel stehen bleiben. Die Inbetriebnahme ist fertig, wenn die Linie das Produkt herstellt, im geforderten Takt, mit denen, die sie jeden Tag fahren.

Solange kein Material
durchläuft, ist der Zyklus
eine Annahme.
Das echte Produkt zeigt, was die Leerfahrt nicht zeigt: Zug, Temperaturen, Einschwingzeiten, Anfahrausschuss.
8 Stunden
am Stück.
Ein einzelner Zyklus klappt fast immer, acht Stunden am Stück nicht: Da löst der Motorschutz aus, da zeigen sich die knapp bemessenen Zeiten, die Fehlalarme und die Teile, die sich dort stauen, wo niemand hingeschaut hat.
Eine Linie, die nur zwei
fahren können, steht,
wenn die zwei fehlen.
Wir zeigen sie denen, die danach Schicht haben, nicht nur denen, die das Projekt begleitet haben.
Der Service
Der Teil, der nicht im Angebot steht: was am Tag nach der Unterschrift unter das Abnahmeprotokoll passiert.
Die ersten Stunden
Diese Stunden schauen wir uns gemeinsam an: Da zeigen sich die letzten Punkte.
Das erste Jahr
Sie rufen an, wenn Sie uns brauchen, ohne zu überlegen, was die Frage kostet.
Immer
Für alle, die bei uns gekauft haben, an jedem Tag.
Hat die Anlage einen sicheren, freigegebenen Fernzugriff, machen wir einen guten Teil der Kontrollen nach der Inbetriebnahme von Mesero aus, ohne auf eine Anreise zu warten. So funktioniert die Fernwartung
Die Übergabe
Kein Ordner fürs Archiv: das, was man braucht, wenn die Linie zum ersten Mal steht und wir nicht da sind.
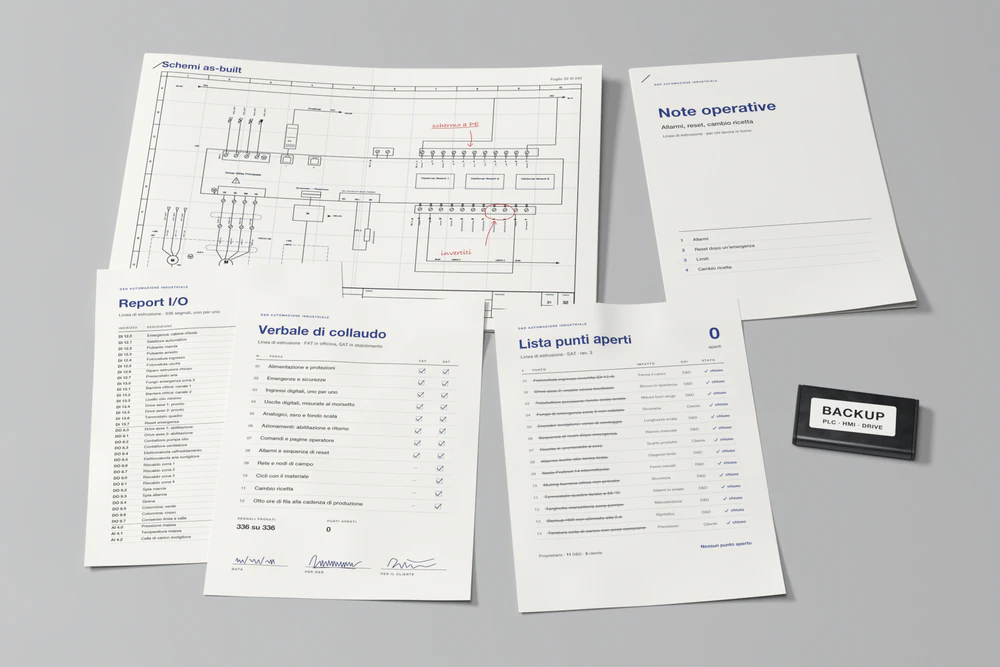
Was geprüft wurde, mit Ergebnis, Datum und Unterschrift der Anwesenden.
Jedes Signal, seine Adresse, der erwartete und der gelesene Wert.
Die erledigten Zeilen, mit Datum und wer sie erledigt hat. Auch die des Kunden.
SPS, HMI, Antriebe und Parameter: der Stand, der in der Maschine geblieben ist, mit dem Datum darauf.
Alarme, Reset, Grenzwerte, Rezeptwechsel: was die Schicht wissen muss.
Mit den vor Ort gemachten Änderungen nachgeführt, nicht der Ausgangsstand.
Alles in einem Format, das auch in zehn Jahren noch lesbar ist, ohne dass Sie uns zum Öffnen anrufen müssen. Die Schaltpläne führen wir selbst nach, wenn die Änderung von uns stammt: So sind sie aufgebaut.
Der erste Schritt
Sagen Sie uns, wann die Linie produzieren muss und was zu prüfen ist. Wir sagen Ihnen, was sich im Prüffeld zu prüfen lohnt, was sich nur vor Ort prüfen lässt und wie viele Tage es wirklich braucht.
Es liest ein Techniker, und die erste Antwort kommt in 1–2 Werktagen.
Sie stecken schon in der Inbetriebnahme und die Linie steht? Rufen Sie unter +39 02 97289083 an: In diesem Fall überspringt man das Formular besser. Oder schreiben Sie an info@dedautomazione.it.