
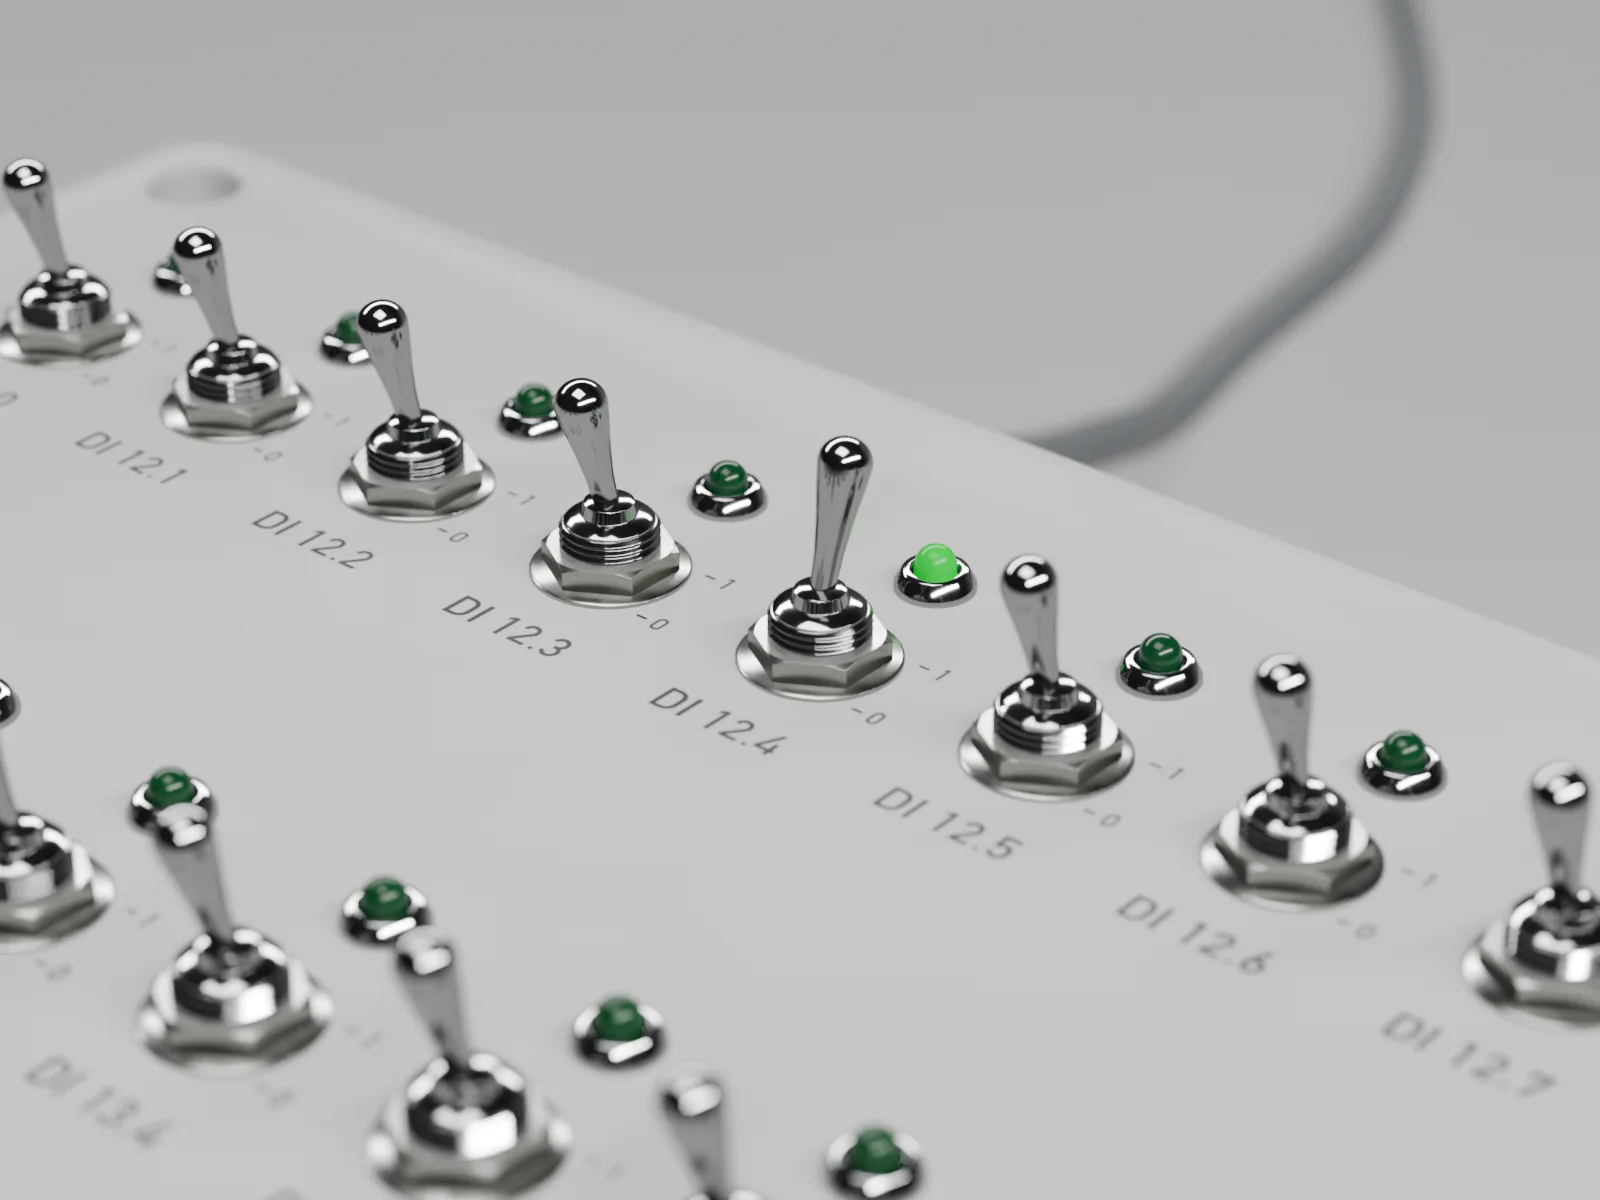
Z obiektu do PLC
Każde wejście.
Przełącznik dźwigienkowy zastępuje czujnik. Jeśli bit się nie zmienia, problem leży gdzieś między kablem, zaciskiem a zasilaniem.
14 do zamknięcia
Przykładowa lista otwartych punktów w takiej formie, w jakiej prowadzimy ją u klienta · dane nie pochodzą z rzeczywistego zlecenia
Testy i uruchomienie · od 1996 r.
Wszystko, co się nie zgadza, dostaje swój wiersz: co jest nie tak, jaki ma wpływ, kto go zamyka. Linia rusza, gdy na liście nie zostanie nic, a nie wtedy, gdy nadejdzie termin.
Odpowiedź techniczna w ciągu 1–2 dni roboczych · Bez zobowiązań
Przewiń: lista pustoszeje
Firmy, które nam zaufały
FAT i SAT
W warsztacie testujemy wszystko, co da się przetestować bez procesu. W zakładzie zostaje tylko to, co pokaże dopiero proces.
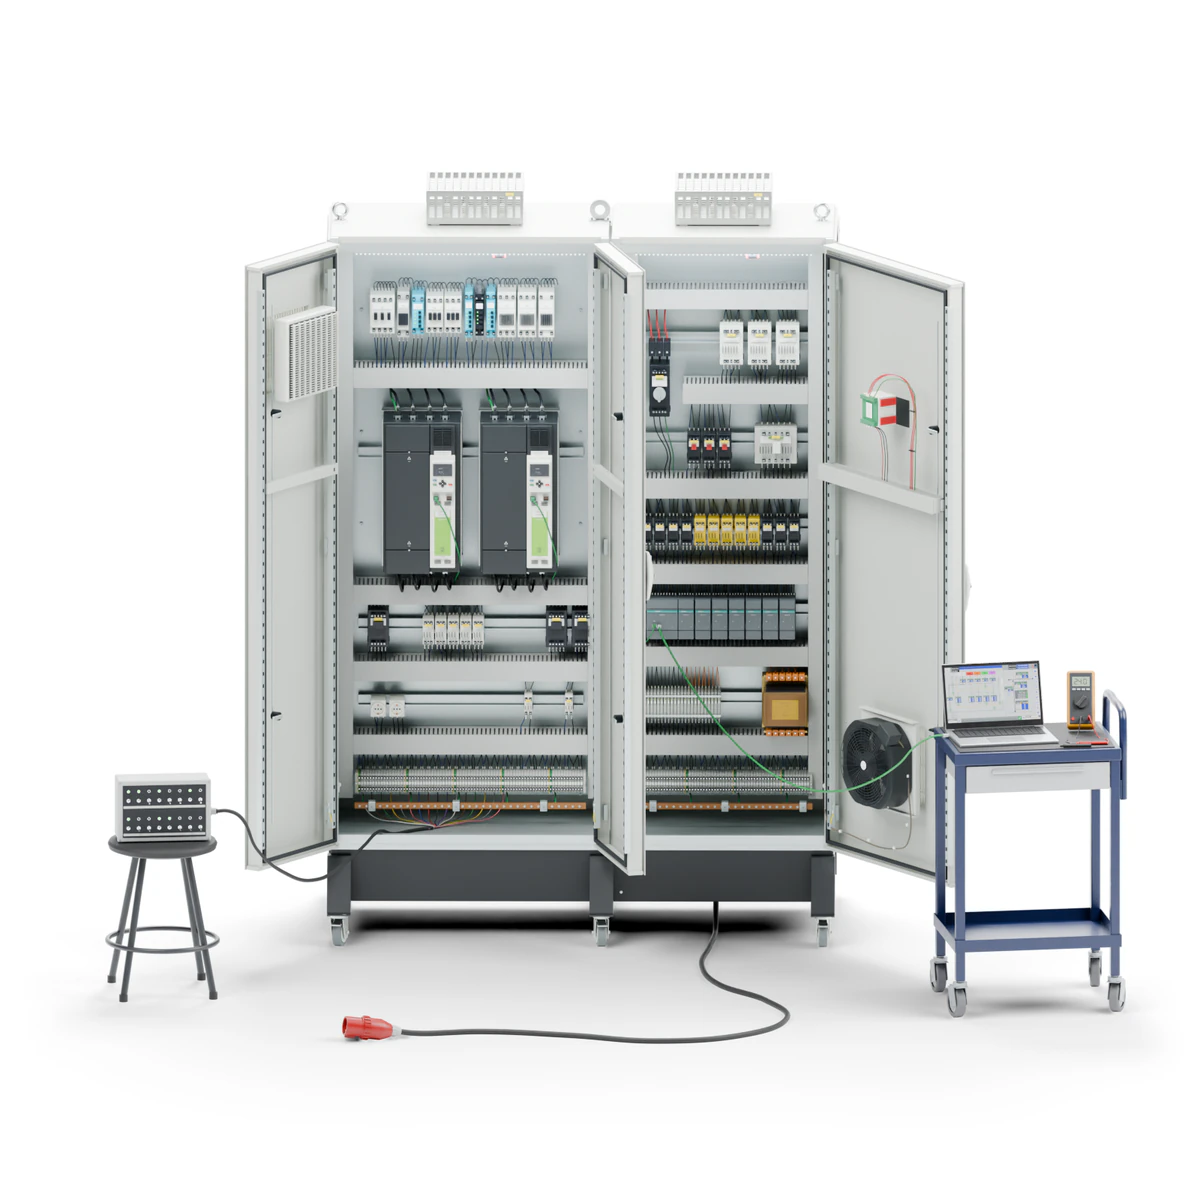
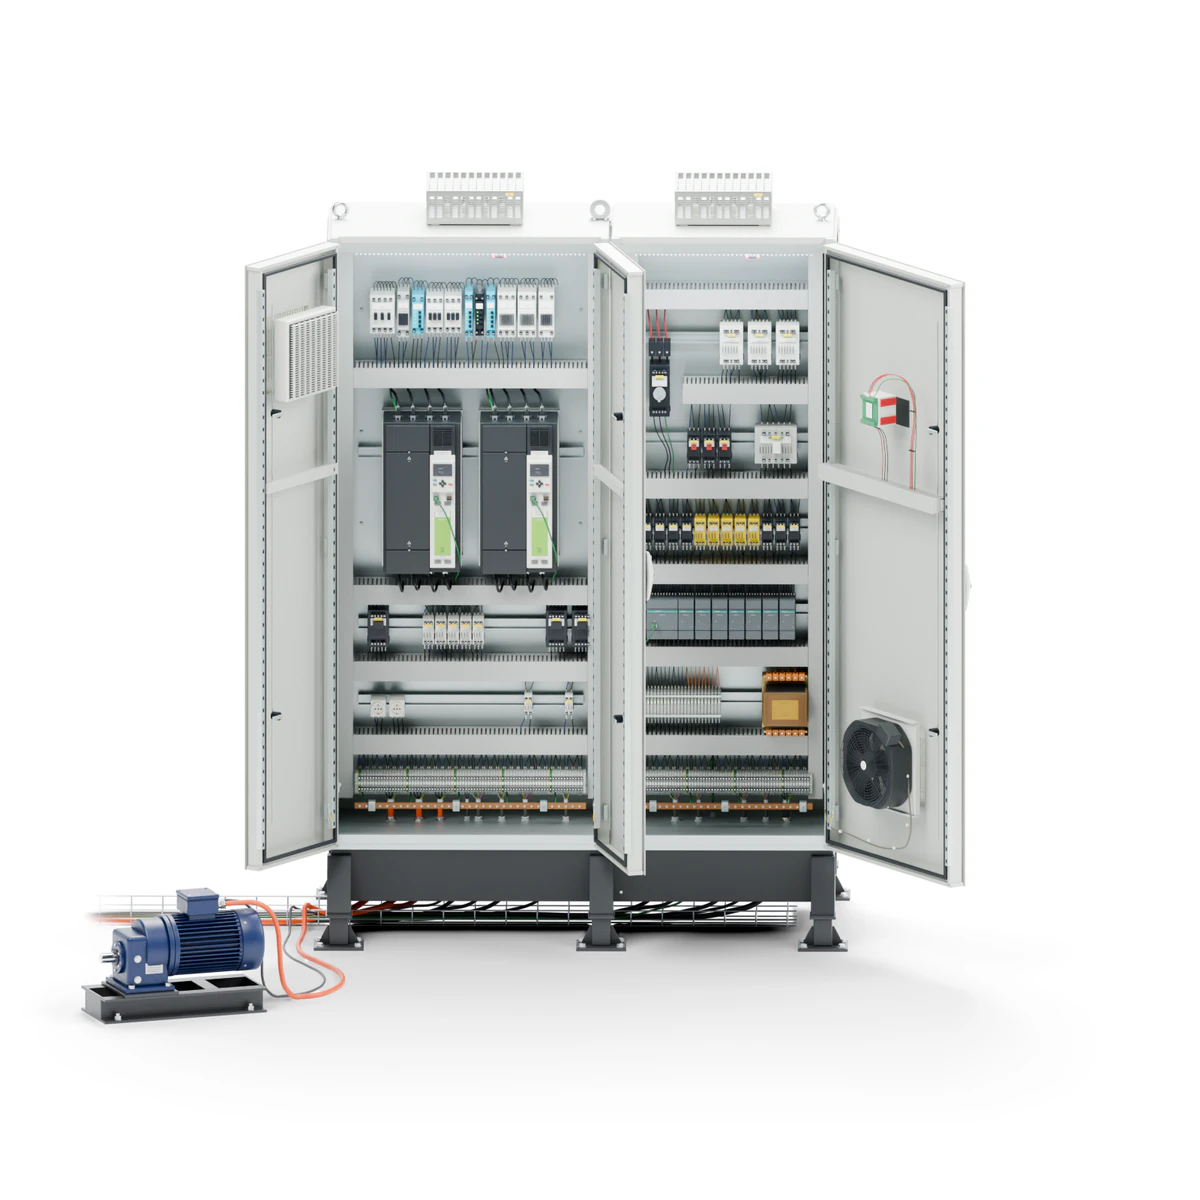
Test FAT oszczędza dni.
Test SAT skraca postój linii.
Testy
Wejście może być odwrócone, sygnał analogowy poza zakresem, a napęd może mieć zezwolenie bez sygnału zwrotnego. Na stanowisku testowym to dziesięć minut, na miejscu u klienta to godziny.
Każdy kwadrat to jeden sygnał
336 z 336 przetestowanych
Wymuszamy sygnał z obiektu i obserwujemy sterownik PLC. Jeśli bit się nie zmienia, problem nie leży w oprogramowaniu.
DI 12.4 fotokomórka wejściowa. Oczekiwano 1, odczytano 0. Sygnał przychodzi odwrócony.
DI 12.4 poprawione na listwie zaciskowej. Ponownie przetestowane, zamknięte. Na miejscu u klienta byłyby to dwie godziny i stojąca linia.
336 przetestowanych, 336 zgodnych. Od tej chwili można mówić o uruchomieniu.
Z obiektu do PLC
Przełącznik dźwigienkowy zastępuje czujnik. Jeśli bit się nie zmienia, problem leży gdzieś między kablem, zaciskiem a zasilaniem.

Z PLC do obiektu
Wysterowujemy wyjście ze sterownika PLC i mierzymy na zacisku. Musi zadziałać właściwy element: ten stycznik, ten zawór, ta lampka, a nie ten obok.
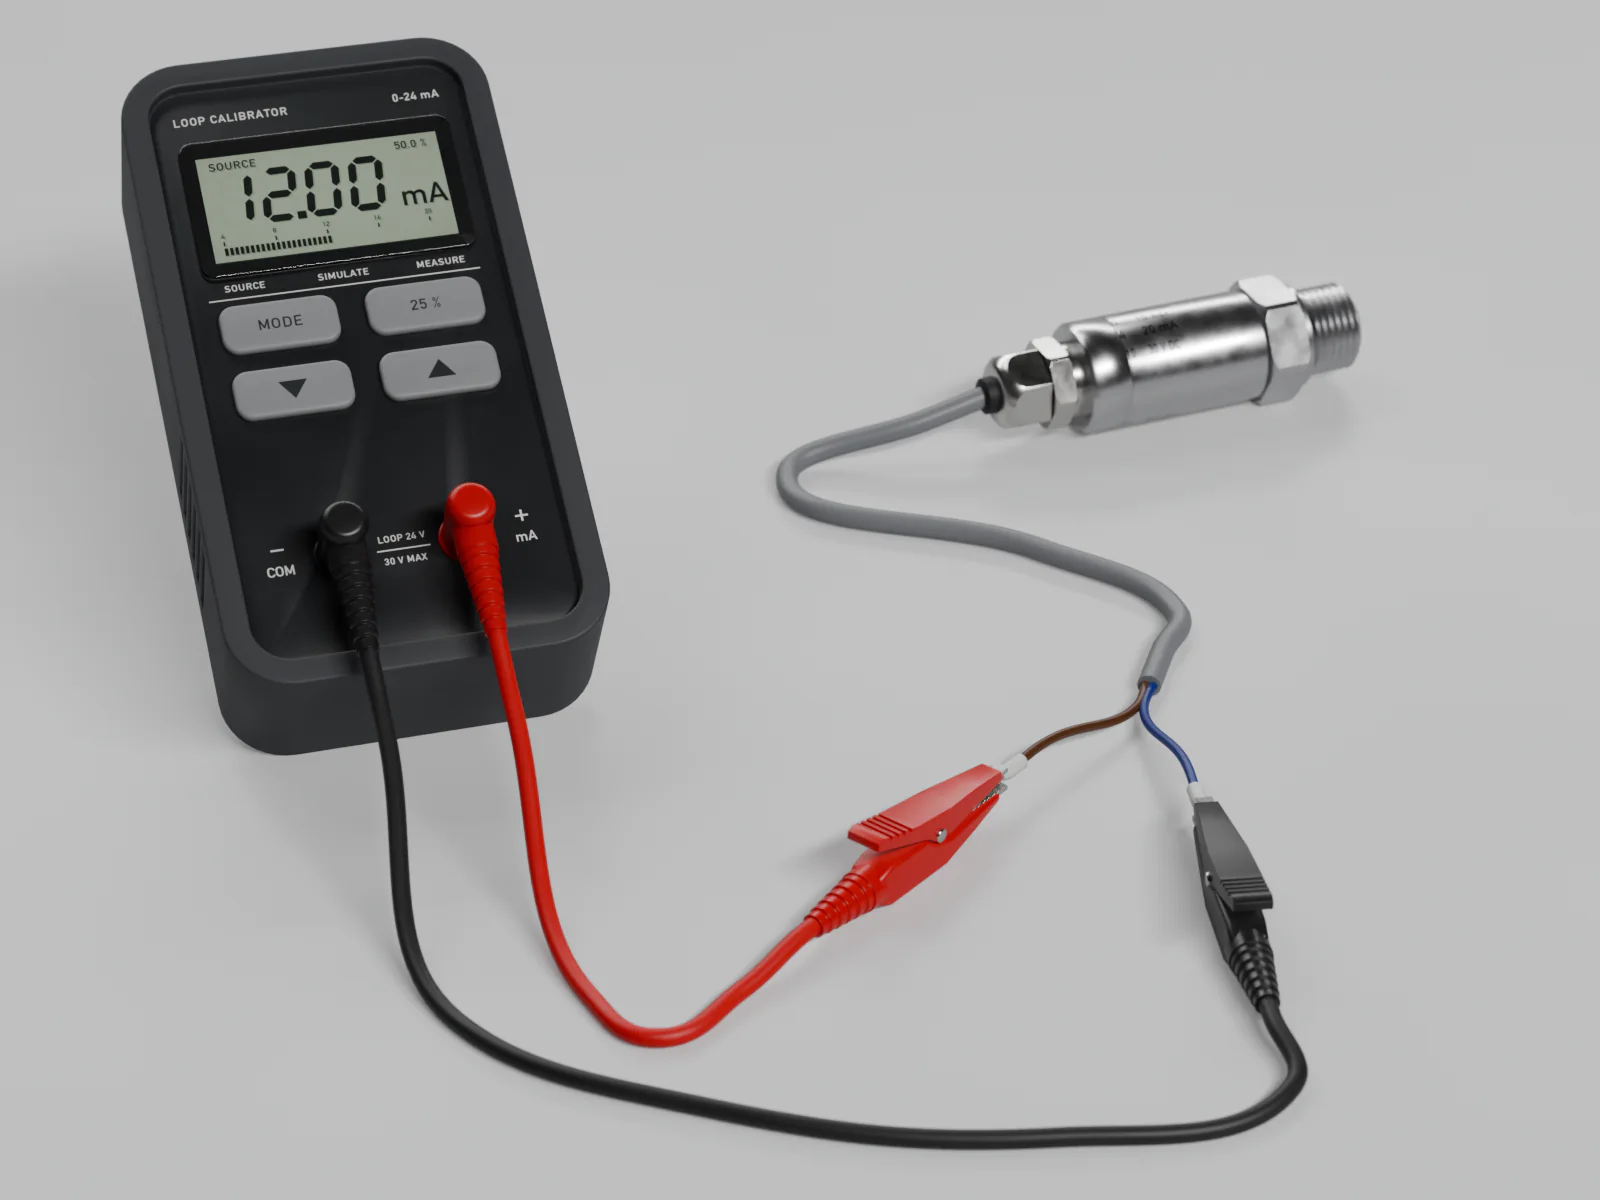
Z przyrządem pomiarowym
Zero i koniec zakresu. Źle wyskalowanego sygnału 4–20 mA nie widać, dopóki nie zepsuje produktu, a wtedy to już braki.
Uruchomienie
Maszyna może wykonać cykl na pusto i stanąć przy pierwszym przezbrojeniu. Uruchomienie kończy się, gdy linia produkuje z wymaganą wydajnością, a prowadzą ją ci, którzy pracują na niej na co dzień.

Dopóki materiał
nie przejdzie, cykl
to tylko teoria.
Prawdziwy produkt pokazuje to, czego nie pokaże praca na pusto: naciągi, temperatury, czasy stabilizacji, braki przy uruchomieniu.
8 godzin
bez przerwy.
Pojedynczy cykl udaje się prawie zawsze, osiem godzin bez przerwy już nie: zadziałają przekaźniki termiczne, wyjdą czasy ustawione na styk i fałszywe alarmy, a sztuki zaczną się gromadzić tam, gdzie nikt nie patrzył.
Linia, którą znają
tylko dwie osoby,
stoi bez nich.
Pokazujemy ją tym, którzy pracują na zmianach, a nie tylko tym, którzy prowadzili projekt.
Serwis
To, czego nie ma w ofercie: co się dzieje dzień po podpisaniu protokołu odbioru.
Pierwsze godziny
Spędzamy je razem z Państwem: to wtedy wychodzą ostatnie problemy.
Pierwszy rok
Dzwonią Państwo, kiedy trzeba, bez zastanawiania się, ile kosztuje pytanie.
Zawsze
Dla każdego, kto kupił u nas, codziennie.
Jeśli instalacja ma bezpieczny, autoryzowany zdalny dostęp, dużą część kontroli po uruchomieniu wykonujemy z Mesero, bez czekania na przyjazd. Jak działa zdalny serwis
Przekazanie
Nie segregator do odłożenia na półkę: to, co jest potrzebne, gdy linia pierwszy raz stanie, a nas nie będzie na miejscu.
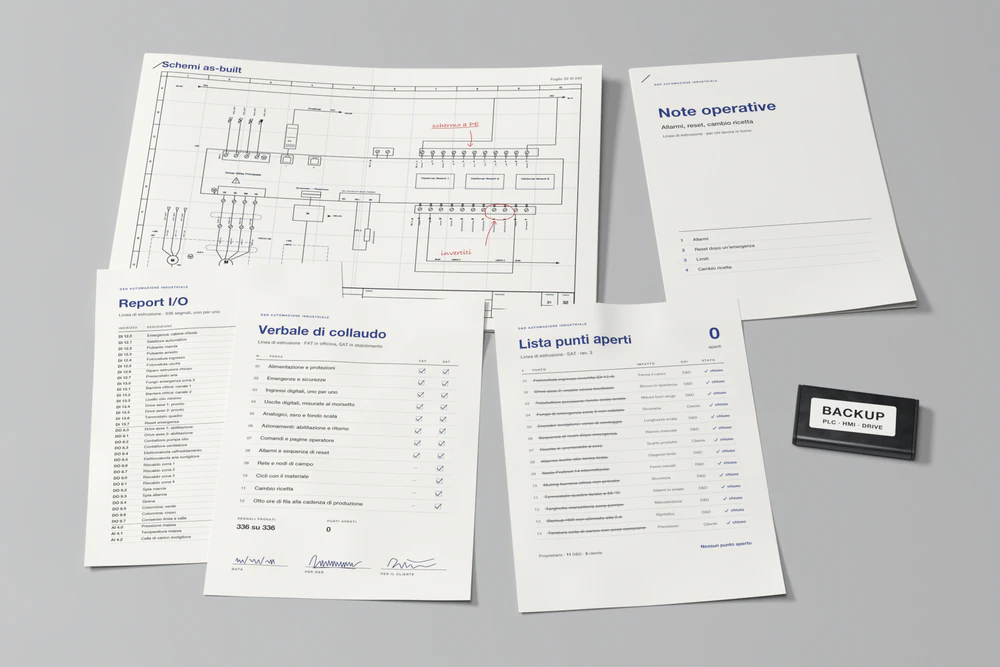
Co przetestowano, z wynikiem, datą i podpisami obecnych.
Każdy sygnał, jego adres, wartość oczekiwana i odczytana.
Zamknięte punkty, z datą i informacją, kto je zamknął. Także te po stronie klienta.
PLC, HMI, napędy i parametry: wersja, która została w maszynie, opisana datą.
Alarmy, resety, limity, zmiana receptury: to, co musi wiedzieć ten, kto pracuje na zmianie.
Zaktualizowane o zmiany wprowadzone u klienta, a nie te wyjściowe.
Wszystko w formacie, który da się otworzyć także za dziesięć lat, bez dzwonienia do nas. Po naszych zmianach schematy przerysowujemy sami: jak je rysujemy.
Pierwszy krok
Prosimy napisać, kiedy linia ma produkować i co trzeba przetestować. Odpowiemy, co warto sprawdzić na stanowisku testowym, co da się sprawdzić tylko na miejscu i ile dni naprawdę potrzeba.
Czyta to technik, a pierwsza odpowiedź przychodzi w ciągu 1–2 dni roboczych.
Uruchomienie już trwa, a linia stoi? Prosimy zadzwonić pod numer +39 02 97289083: w takiej sytuacji lepiej pominąć formularz. Można też napisać na adres info@dedautomazione.it.