
Du terrain à l’automate
Chaque entrée.
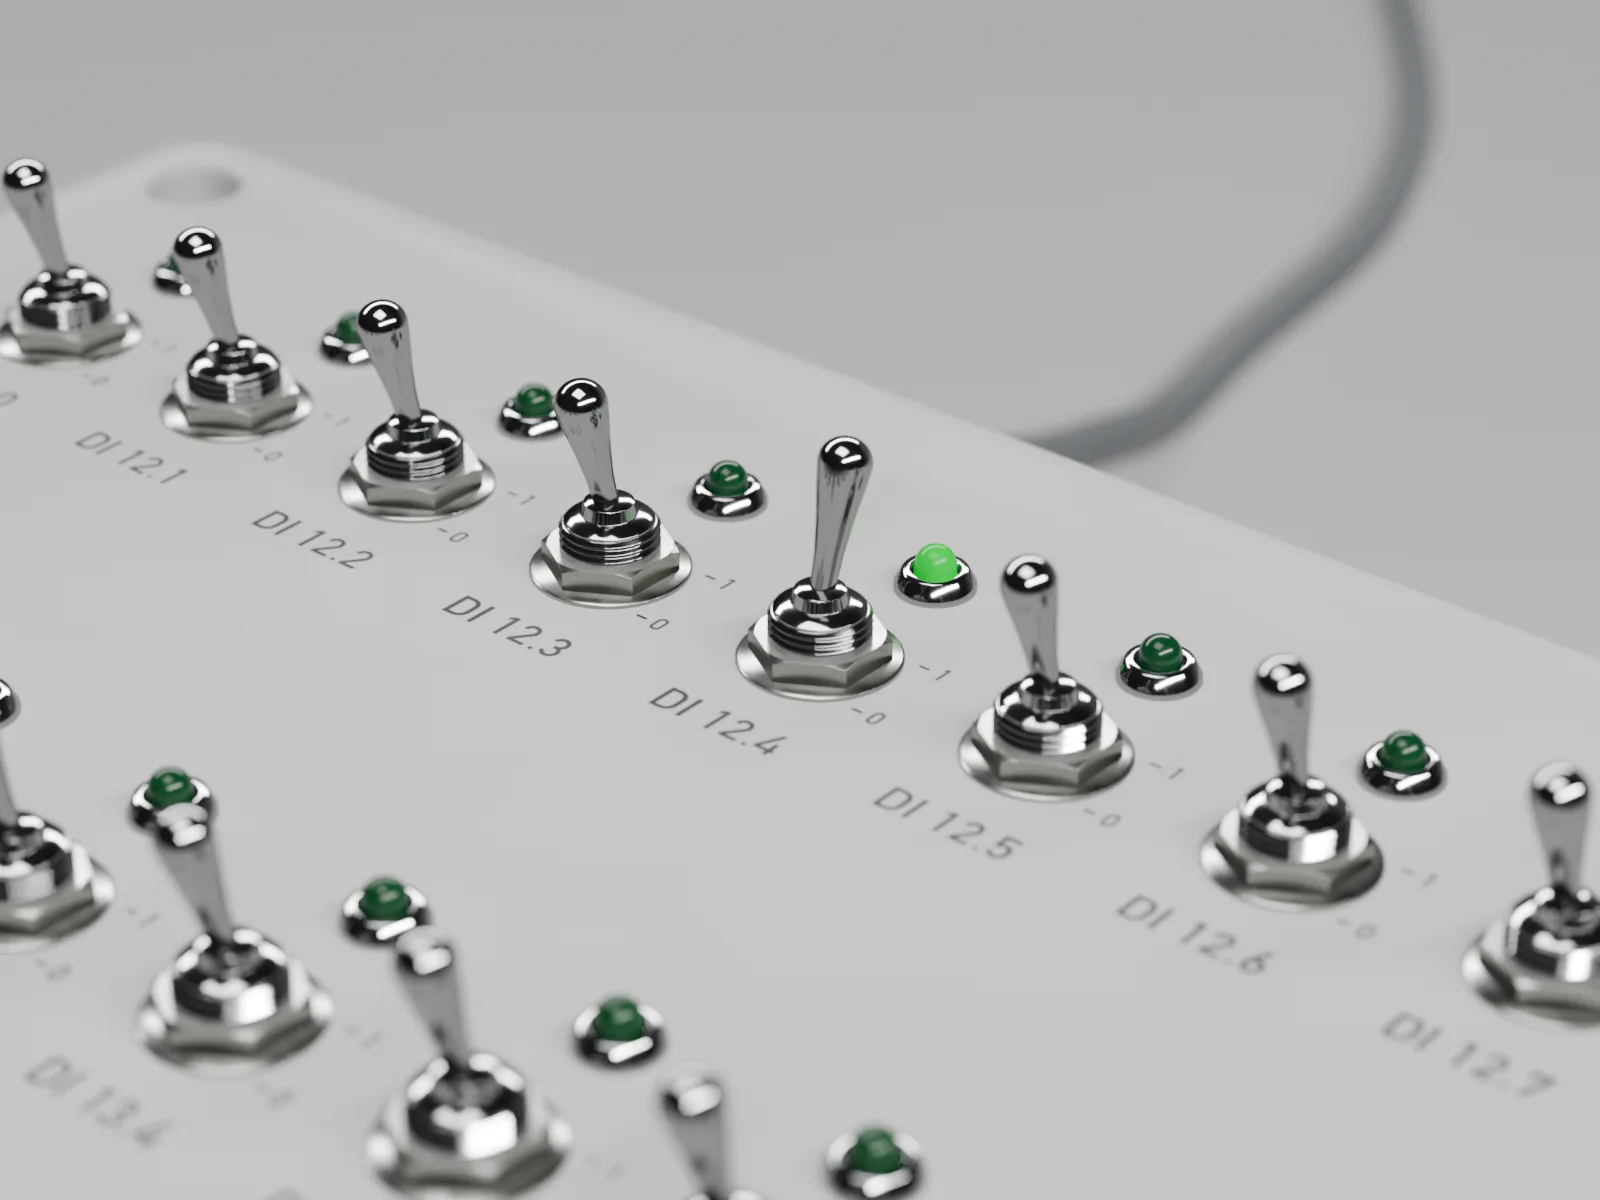
Un interrupteur à levier joue le rôle du capteur. Si le bit ne bouge pas, le problème est entre le câble, la borne et l’alimentation.
14 à lever
Exemple de liste des réserves, telle que nous la tenons sur site · les données ne viennent pas d’une affaire réelle
Essais et mise en service · depuis 1996
Tout ce qui ne colle pas devient une réserve : ce qui ne va pas, ce que ça pèse, qui la lève. La ligne démarre quand cette liste est à zéro, pas quand la date est arrivée.
Réponse technique en 1 à 2 jours ouvrés · Sans engagement
Faire défiler : la liste se vide
Des entreprises qui nous ont fait confiance
FAT et SAT
À l’atelier, nous testons tout ce qui peut se tester sans le procédé. Dans votre usine, il ne reste que ce que seul le procédé peut dire.
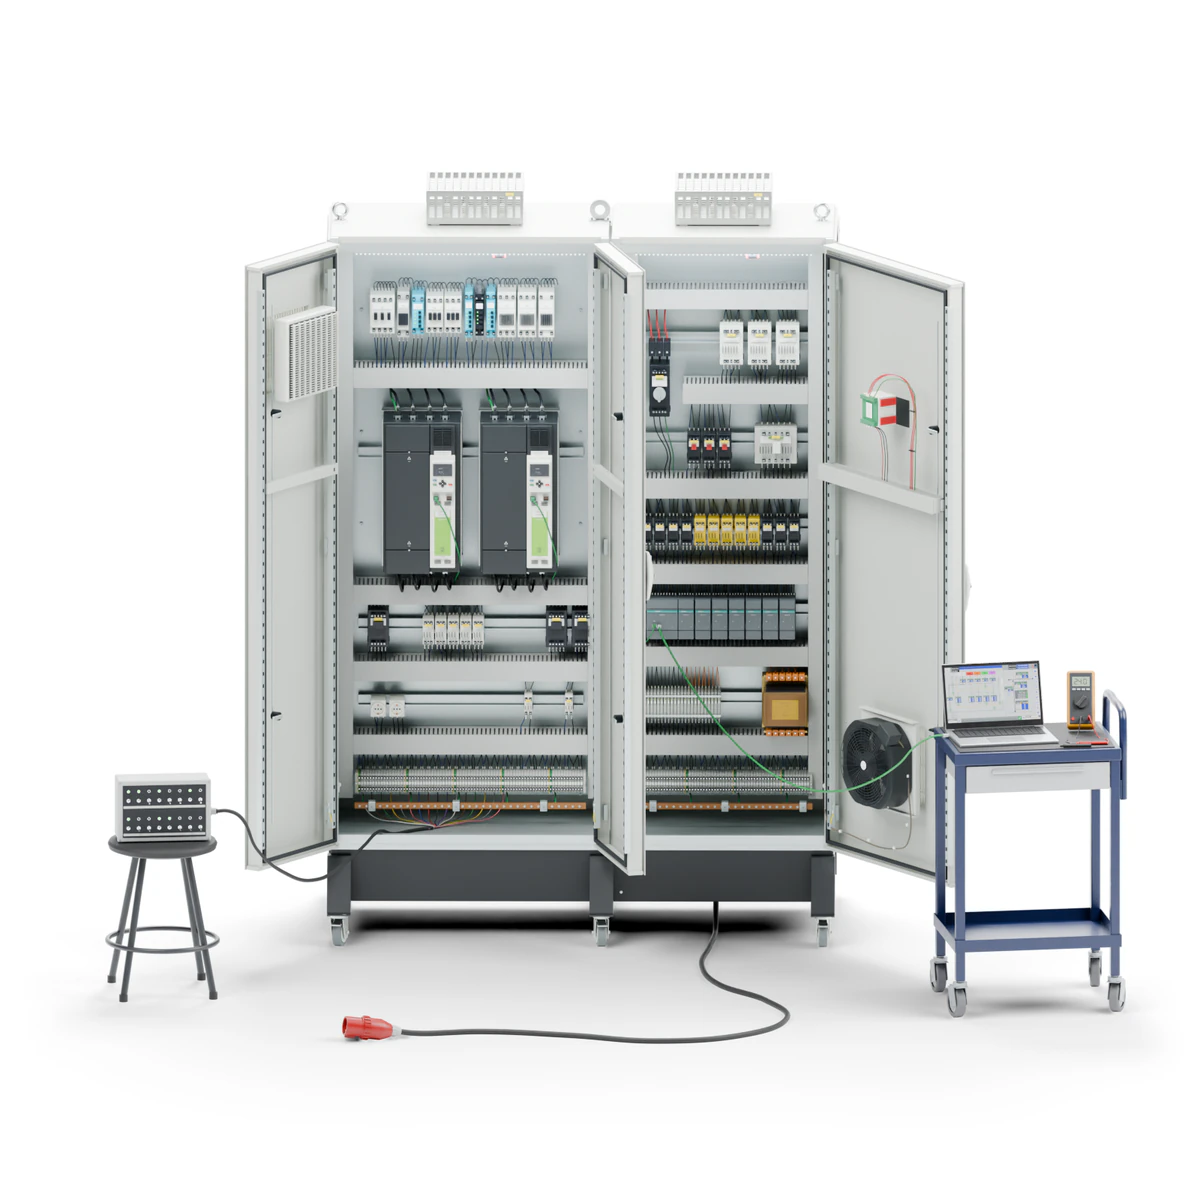
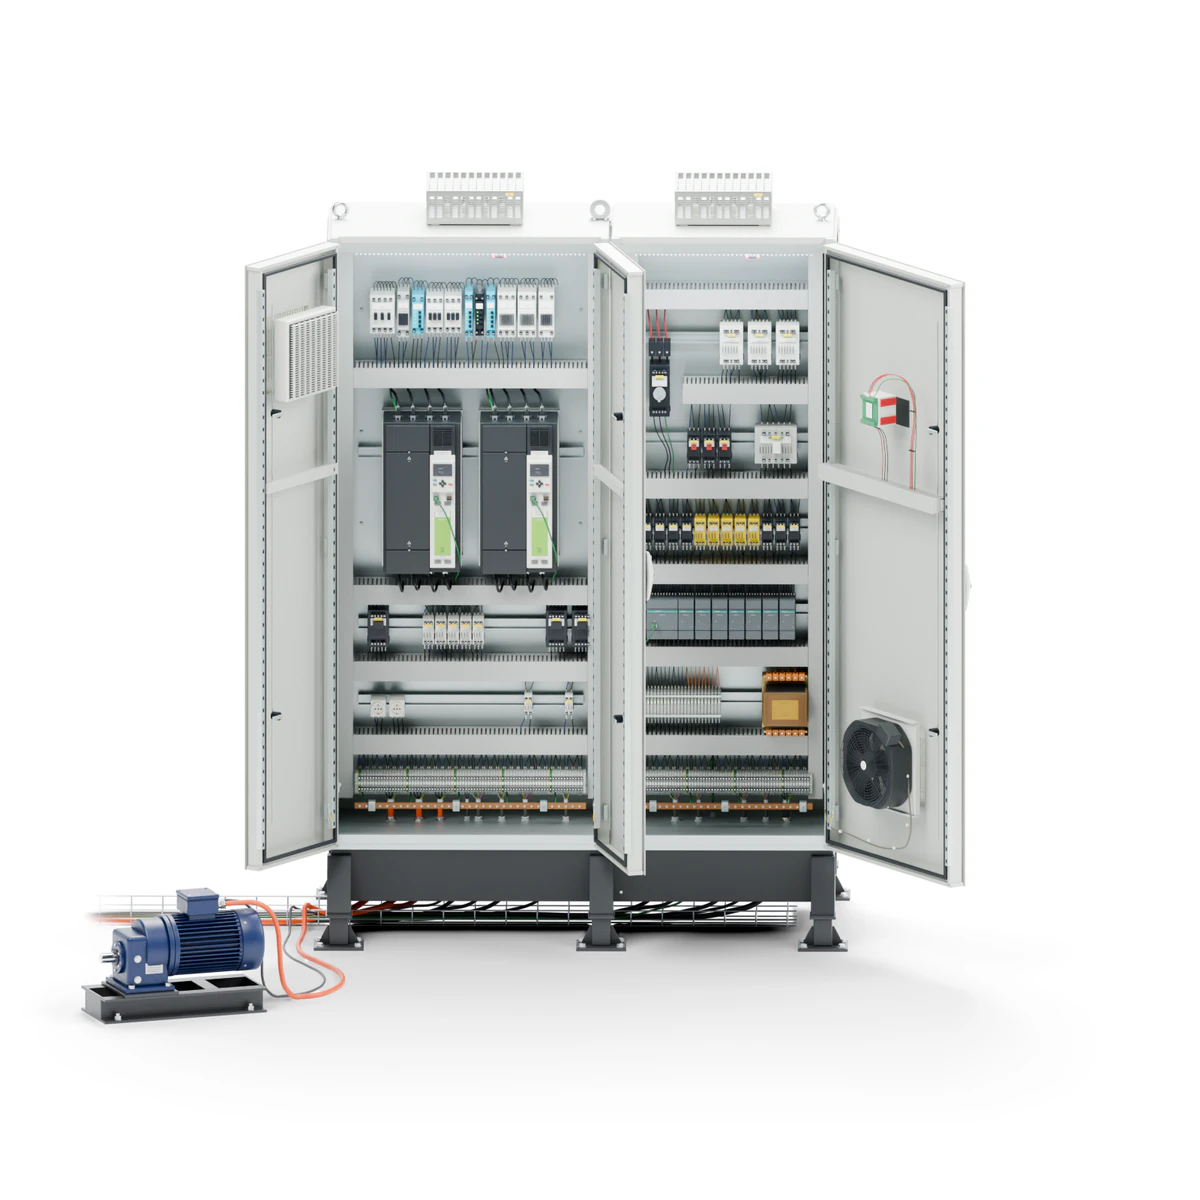
La FAT économise des journées.
Le SAT économise du temps d’arrêt.
Les essais
Une entrée peut être inversée, un signal analogique hors échelle, un variateur validé sans retour d’information. Au banc, c’est dix minutes, sur site ce sont des heures.
Chaque carré est un signal
336 sur 336 testés
Nous forçons le signal côté terrain et regardons l’automate. Si le bit ne change pas, le problème n’est pas dans le logiciel.
DI 12.4 cellule photoélectrique d’entrée. Attendu 1, lu 0. Le signal arrive inversé.
DI 12.4 corrigé au bornier. Retesté, réserve levée. Sur site, cela aurait fait deux heures et une ligne à l’arrêt.
336 testés, 336 conformes. À partir de là, on peut parler de mise en service.
Du terrain à l’automate
Un interrupteur à levier joue le rôle du capteur. Si le bit ne bouge pas, le problème est entre le câble, la borne et l’alimentation.

De l’automate au terrain
Nous la commandons depuis l’automate et mesurons à la borne. C’est le bon appareil qui doit réagir : ce contacteur, cette vanne, ce voyant, pas celui d’à côté.
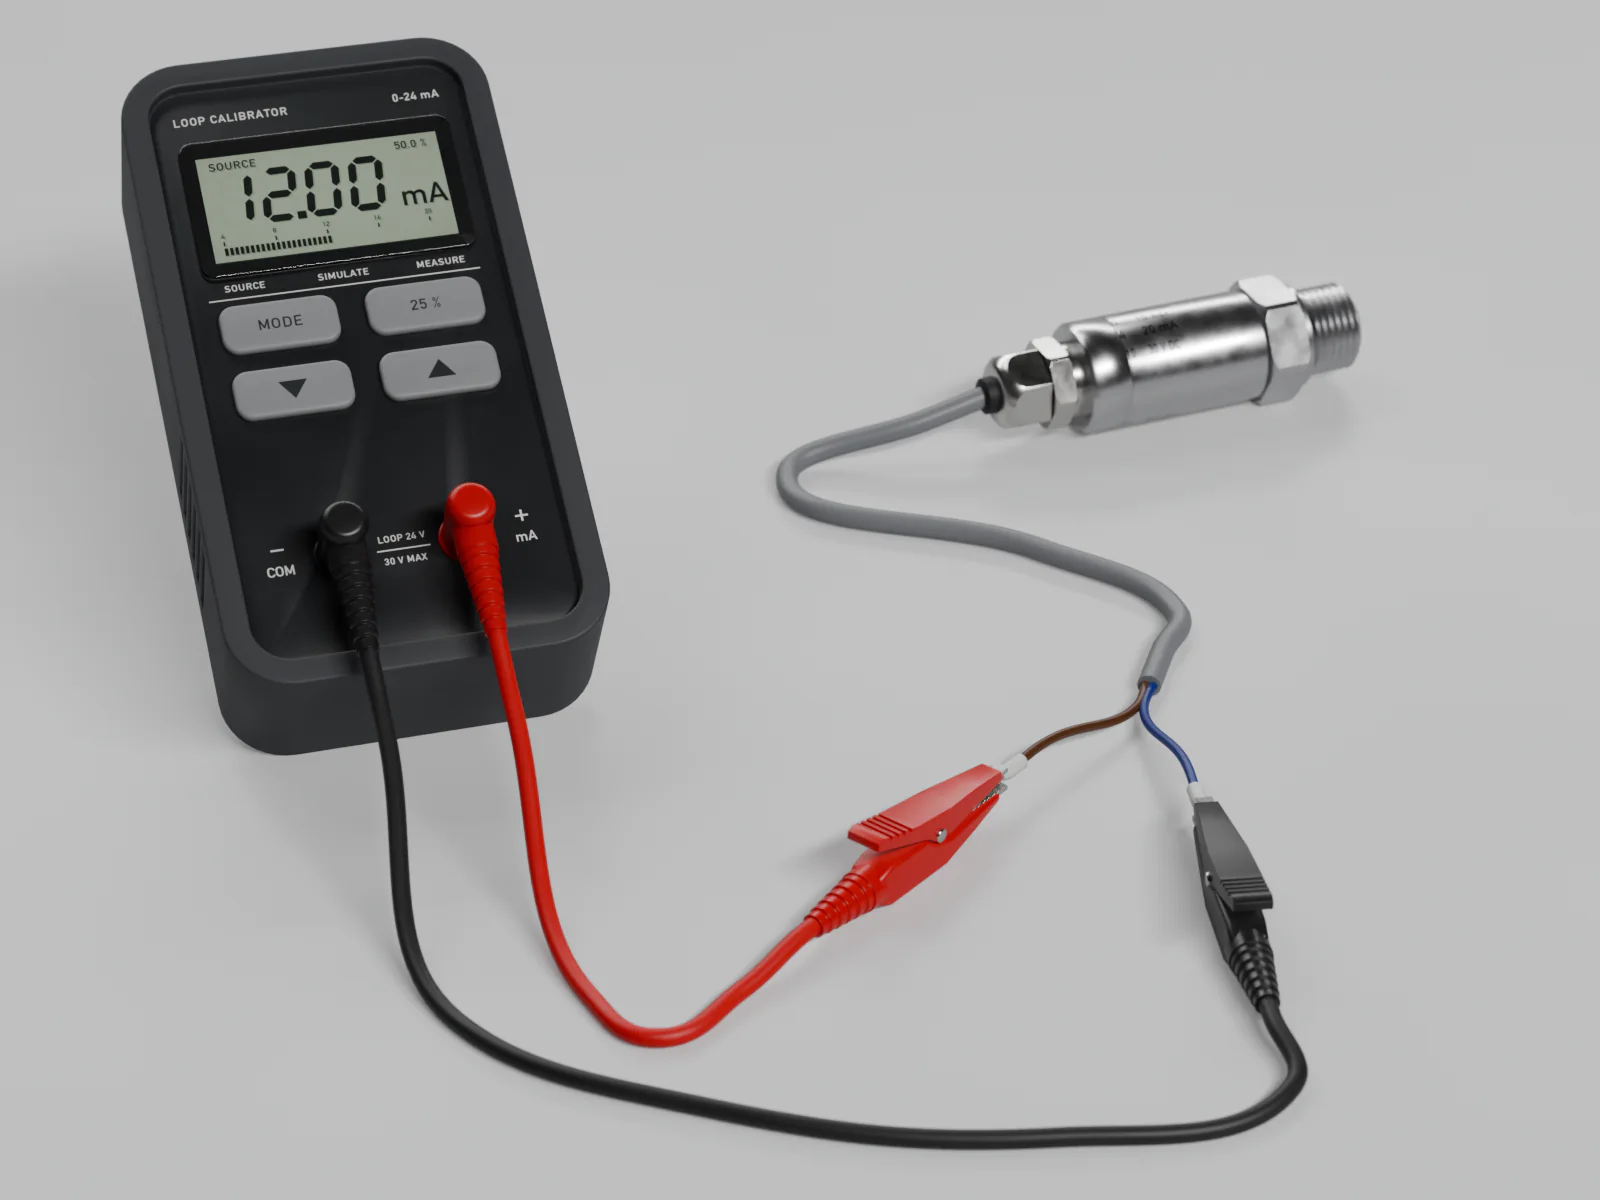
Avec l’instrument
Zéro et pleine échelle. Un 4–20 mA mal étalonné ne se voit pas tant que le produit n’est pas mauvais, et là c’est déjà du rebut.
Mise en service
Une machine peut faire son cycle à vide et s’arrêter au premier changement de format. La mise en service est finie quand la ligne sort le produit, à la cadence demandée, avec ceux qui la conduisent tous les jours.

Tant que la matière
ne passe pas, le cycle
est une hypothèse.
Le produit réel montre ce que la marche à vide ne montre pas : tractions, températures, temps de stabilisation, rebut de démarrage.
8 heures
d’affilée.
Un cycle isolé réussit presque toujours, pas huit heures d’affilée : les relais thermiques déclenchent, on voit apparaître les temporisations trop justes, les fausses alarmes et les pièces qui s’accumulent là où personne n’avait regardé.
Une ligne qu’ils sont
deux à savoir conduire
s’arrête avec eux deux.
Nous la montrons à l’équipe de poste, pas seulement à ceux qui ont suivi le projet.
Le service
La partie qui n’est pas dans le devis : ce qui se passe le lendemain de la signature du procès-verbal.
Les premières heures
Nous les suivons ensemble : c’est là que sortent les derniers défauts.
La première année
Vous appelez quand il le faut, sans vous demander ce que coûte la question.
Toujours
Pour ceux qui ont acheté chez nous, tous les jours.
Si l’installation dispose d’un accès à distance sécurisé et autorisé, nous faisons depuis Mesero une bonne partie des vérifications après la mise en service, sans attendre un déplacement. Comment fonctionne l’assistance à distance
La livraison
Pas un classeur à archiver : ce qui sert la première fois que la ligne s’arrête et que nous ne sommes pas là.
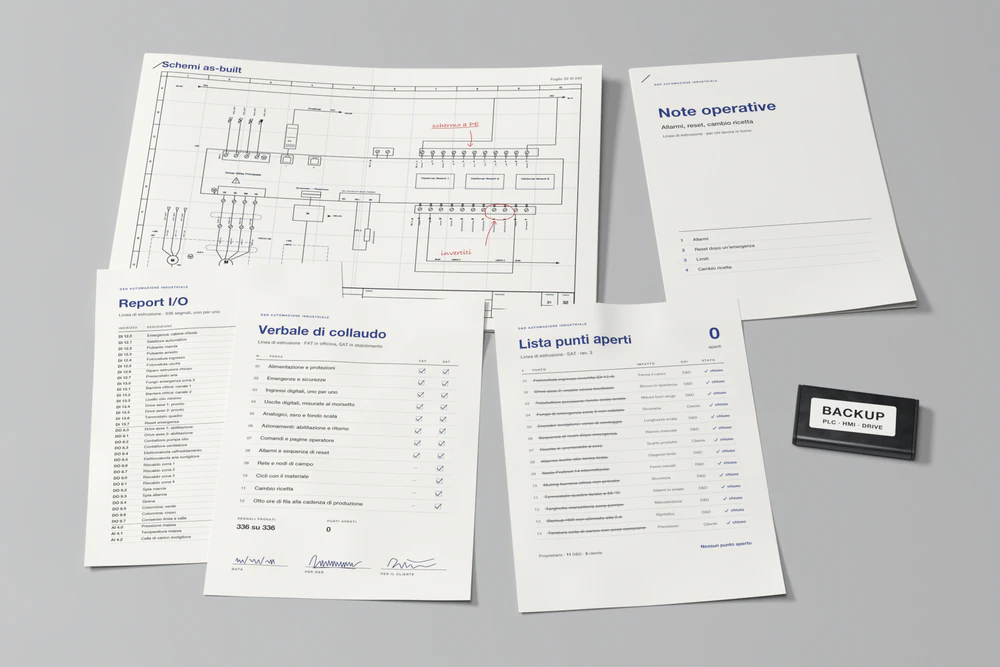
Ce qui a été testé, avec le résultat, la date et la signature des personnes présentes.
Chaque signal, son adresse, la valeur attendue et la valeur lue.
Les réserves levées, avec la date et par qui. Y compris celles du client.
Automate, IHM, variateurs et paramètres : la version restée dans la machine, avec la date dessus.
Alarmes, réarmement, limites, changement de recette : ce que doit savoir l’équipe de poste.
Mis à jour avec les modifications faites sur site, pas ceux du départ.
Le tout dans un format encore lisible dans dix ans, sans avoir à nous rappeler pour l’ouvrir. Les schémas, nous les refaisons nous-mêmes quand la modification vient de nous : comment ils sont faits.
Le premier pas
Dites-nous quand la ligne doit produire et ce qu’il y a à tester. Nous vous disons ce qu’il vaut mieux tester au banc, ce qui ne peut se tester que sur site et combien de journées il faut vraiment.
C’est un technicien qui lit, et la première réponse arrive en 1 à 2 jours ouvrés.
Vous êtes déjà en mise en service et la ligne est à l’arrêt ? Appelez le +39 02 97289083 : c’est le cas où il vaut mieux sauter le formulaire. Ou écrivez à info@dedautomazione.it.