Automatisme pour les câbles et la fibre optique

Tant de moteurs. Un seul câble.

De la tour qui étire la fibre au navire qui pose le câble en mer : schémas, armoires électriques et logiciel pour des lignes où des dizaines d’entraînements doivent tourner comme un seul.

Une couronne de câble optique armé, dénudé en gradins à une extrémité : de gauche à droite, les fibres colorées qui sortent d’un tube, les tubes assemblés autour de l’élément central en composite verre-résine avec les deux fils de frettage, le ruban d’étanchéité, la gaine intérieure bleue, l’armure en fils d’acier galvanisé et la gaine extérieure noire avec le marquage imprimé.

Le secteur

Dans le câble. Et dans les lignes qui le fabriquent.

Fibre, tubes, assemblage, gaine, armure : chaque couche d’un câble sort d’une ligne différente, et chaque ligne a ses moteurs, ses mesures et ses recettes à faire tenir ensemble. C’est là que nous travaillons, du premier schéma à la mise en service.

Pour ceux qui fabriquent le câble et pour ceux qui construisent les lignes, sur des installations neuves et sur des lignes à refaire. Des tours de fibrage jusqu’au système de pose d’un navire, pour Prysmian.

Ligne par ligne

Chaque ligne a son métier. Nous les connaissons un par un.

  1. La fibre · Tour de fibrage

    Le diamètre se tient par la traction.

    La préforme descend dans le four et le diamètre de la fibre se corrige par la vitesse du cabestan, en boucle fermée. Pendant ce temps, four, gaz de procédé et revêtement suivent la recette, sur plusieurs niveaux, depuis un seul pupitre opérateur.

    Les tours de fibrage
    Gros plan : les fibres colorées sortent du tube bleu, à côté, l’élément central et les autres tubes.
  2. Le tube · Ligne de tubes

    La surlongueur, toujours la même.

    La surlongueur de fibre et le diamètre du tube dépendent de tout à la fois : traction des dérouleurs, températures de l’extrudeuse et du bac de refroidissement, vitesse des cabestans. Le programme les tient liés même quand la ligne accélère ou ralentit.

    La ligne de tubes
    Gros plan : les tubes colorés coupés en gradins, avec le trou et le gel, maintenus par les deux fils de frettage.
  3. L’assemblage · Assembleuse

    Le pas reste constant, même en rampe.

    Le pas d’assemblage est un rapport entre la cage, ou l’inversion du SZ, et la vitesse de ligne. Au démarrage et à l’arrêt, les deux axes restent calés l’un sur l’autre et les têtes de frettage suivent : le mètre fait en rampe est le même que celui fait en régime établi.

    Gros plan : les tubes assemblés autour de l’élément central, serrés par les fils de frettage blanc et jaune, et le ruban d’étanchéité.
  4. La gaine · Ligne d’extrusion

    Épaisseur et diamètre, mètre par mètre.

    Zones de température de l’extrudeuse, vitesse de la vis, traction de la chenille de tirage : le mesureur lit le diamètre et l’excentricité, le spark tester, les défauts. Le programme corrige, et chaque défaut reste rattaché au mètre où il s’est produit.

    Gros plan : la gaine intérieure bleue par-dessus le ruban d’étanchéité, et le début de l’armure.
  5. L’armure · Armeuse

    Des dizaines de fils, la même traction.

    Chaque bobine de fil sur la cage a son frein et se vide à son rythme. La traction doit rester la même sur tous les fils, du premier mètre au dernier, et le pas de l’hélice calé sur la vitesse du câble.

    Gros plan : les fils d’acier galvanisé de l’armure enroulés en hélice sur la gaine bleue, et la gaine extérieure noire.
  6. Le touret · Enroulement et pose

    Le diamètre change, pas la traction.

    Trancannage, changement de touret, marquage métrique imprimé sur la gaine. Et en mer, un carrousel de câble qui se vide de 36 à 10 mètres de diamètre pendant que la chenille tire : le système de pose que nous avons automatisé sur le navire câblier Ulisse, pour Prysmian.

    Le navire câblier Ulisse
    Gros plan : la gaine noire de la couronne avec le marquage imprimé, IEC 60794, 2026, 0125 m.

Votre ligne est l’une de celles-ci ? Parler à un technicien

Les projets

Trois lignes, trois projets. De la première fibre au dernier mètre en mer.

Base de deux tours de fibrage pour fibre optique : structure verte, fours, pupitres opérateur et colonnes lumineuses.

La fibre

Les tours de fibrage

Fours, gaz et axes sur quelques mètres, à lire d’un coup d’œil. Signaux en ordre, synoptique de procédé sur le pupitre opérateur, boîtes à boutons qui disent la même chose que le logiciel.

Client confidentiel Voir le projet
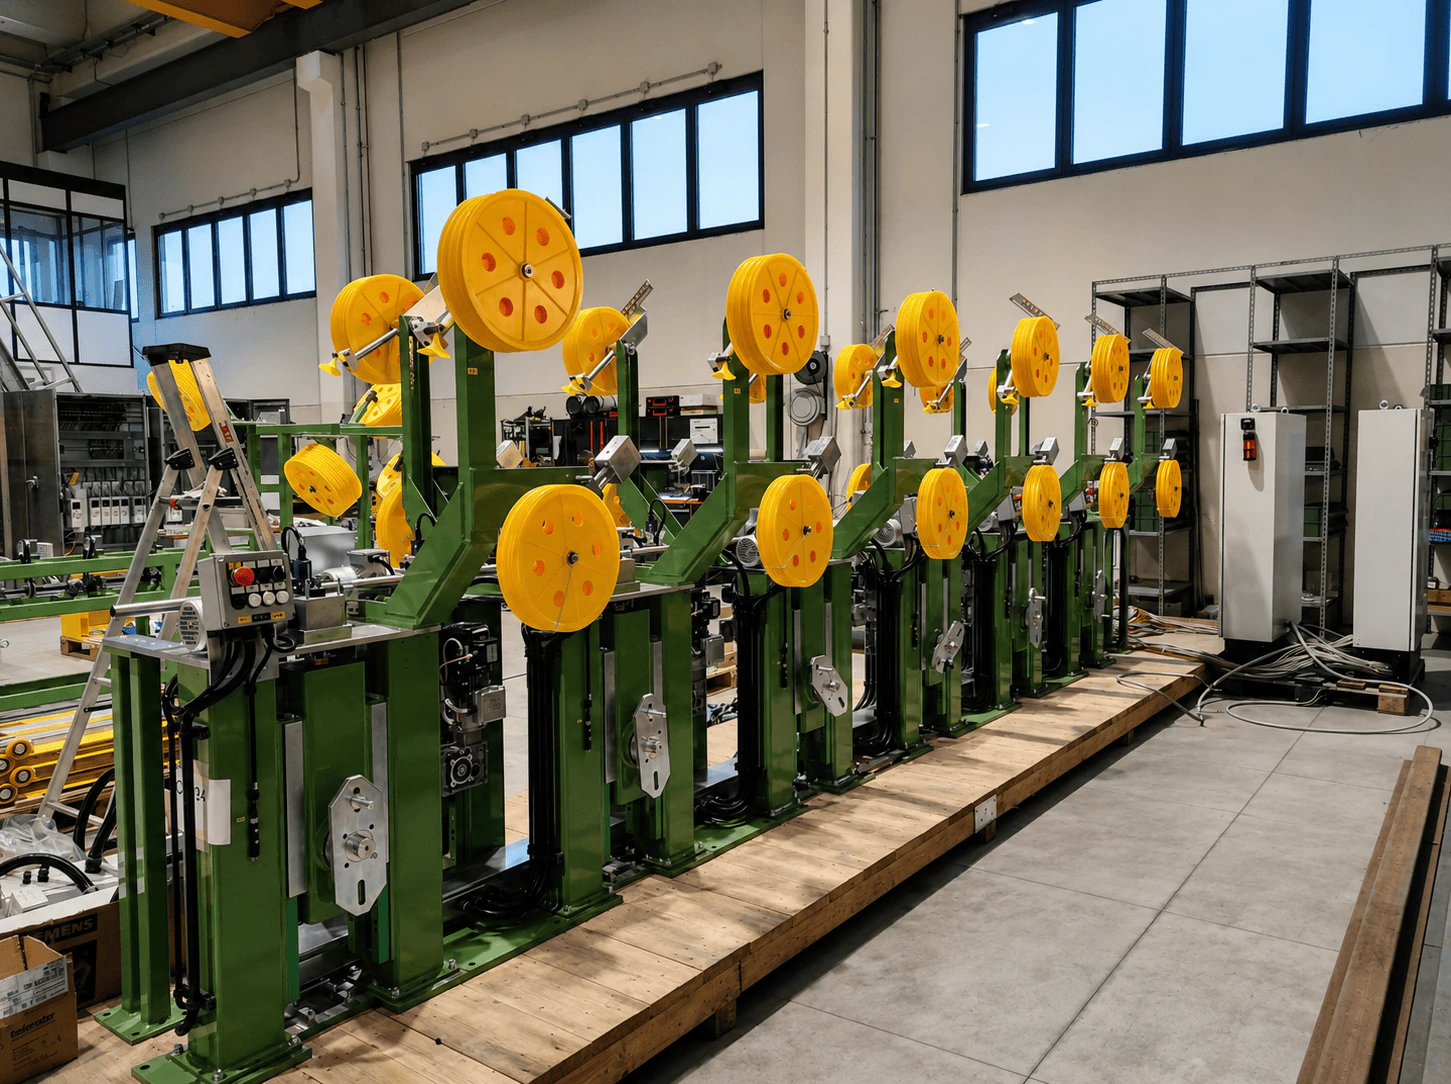
Ligne de tubes en atelier : une rangée de postes verts aux poulies jaunes, chacun avec son moteur, et les armoires au fond.

Le tube

La ligne de tubes

De nombreux postes, chacun avec son moteur, et la même traction du premier au dernier. Armoire avec les variateurs, logique de ligne et pupitre opérateur, testés en atelier avant la livraison.

Client confidentiel Voir le projet

L’une des entreprises du secteur qui nous ont fait confiance

Pour qui nous travaillons

Pour qui fabrique le câble. Et pour qui construit les lignes.

  • L’usine

    La ligne est déjà là. Le système de commande, nous le refaisons.

    Une ligne neuve à démarrer, ou une ligne qui tourne depuis des années avec un système de commande qui ne se répare plus : automate programmable qui n’est plus fabriqué, variateurs sans pièces de rechange, un pupitre opérateur que plus personne ne sait modifier. Nous changeons le cerveau et gardons la mécanique, pendant un arrêt programmé. Et après la mise en service, au téléphone, vous tombez sur celui qui a écrit le programme.

  • Le constructeur

    Les lignes, c’est vous. La partie électrique et le logiciel, c’est nous.

    Dérouleurs, assembleuses, lignes de gainage ou lignes complètes : nous travaillons aux côtés de votre bureau d’études, du schéma à la mise en service chez le client. L’armoire et le programme sortent testés sur la machine montée, avec la documentation qu’il faut pour le marquage CE. Et s’il ne vous manque qu’une partie, nous ne faisons que celle-là.

Questions

Avant de nous appeler.

Les questions qui reviennent toujours, avec les réponses que nous donnons au téléphone.

La ligne, c’est un autre qui l’a construite. Pouvez-vous intervenir dessus ?

Oui, cela arrive souvent. Nous partons des schémas qui existent, ou nous les redessinons s’ils n’existent plus, et de ce que la ligne doit faire aujourd’hui. Nous pouvons intervenir sur tout, ou seulement sur le logiciel, ou seulement sur l’armoire.

L’automate n’est plus fabriqué et les variateurs n’ont plus de pièces de rechange. Faut-il changer la ligne ?

Non. Nous gardons la mécanique, les moteurs et les câbles de terrain, et nous changeons le cerveau : système de commande, pupitre opérateur et, s’il le faut, les variateurs. La nouvelle armoire arrive câblée et testée avec son logiciel, si bien que l’arrêt sert à raccorder et à mettre en service, pas à faire des découvertes. La durée de l’arrêt, nous l’annonçons avant. Comment se déroule un rétrofit

Synchronisations, traction et compensation du diamètre, c’est vous qui les faites ?

Oui, c’est l’essentiel du travail sur une ligne de câble : consigne de ligne et rampes, boucles de régulation de traction avec pantin ou capteur de force, compensation du diamètre sur les dérouleurs et les enrouleurs, rapport entre cage et tirage pour le pas d’assemblage. Nous les écrivons nous-mêmes et nous les réglons sur la ligne, pendant qu’elle tourne.

Mesureurs de diamètre, spark testers, compteurs métriques : pouvez-vous garder ceux que nous avons ?

Oui. Nous les lisons par le réseau ou par leurs signaux : les valeurs entrent dans la logique de ligne et restent enregistrées avec la bobine et le mètre. En général, changer le système de commande n’oblige pas à changer les instruments.

Nous construisons des machines de câblerie. Travaillez-vous aussi pour les constructeurs ?

Oui. Nous faisons la partie électrique et le logiciel de vos machines, du schéma à la mise en service chez votre client, avec la documentation nécessaire au marquage CE. Qui signe quoi, nous l’écrivons noir sur blanc avant de commencer, avec la limite de fourniture.

Travaillez-vous aussi à l’étranger, ou à bord ?

Oui. Le système de pose de l’Ulisse, nous l’avons mis en service à bord du navire. Et nous avons livré ou mis en service des installations, ou en avons assuré l’assistance, en Europe, dans les Amériques, en Russie, en Chine, à Singapour et en Australie.

Après la mise en service, qui répond ?

C’est nous qui répondons, et au téléphone vous tombez sur celui qui a fait le travail, pas sur un standard. La première année d’assistance est comprise et, là où l’assistance à distance est en place, nous nous connectons à la ligne sans bouger de Mesero.

Le premier pas

Parlez-nous de votre ligne. Trois choses suffisent.

  1. Une photo de la ligne, ou de la plaque signalétique de l’armoire.

  2. Marque et modèle de l’automate et des variateurs.

  3. Ce qui ne va pas aujourd’hui. Ou ce que doit faire la nouvelle ligne.

Photos et schémas se joignent au formulaire. C’est un technicien qui lit, pas un générateur de devis : réponse en 1 à 2 jours ouvrés.