
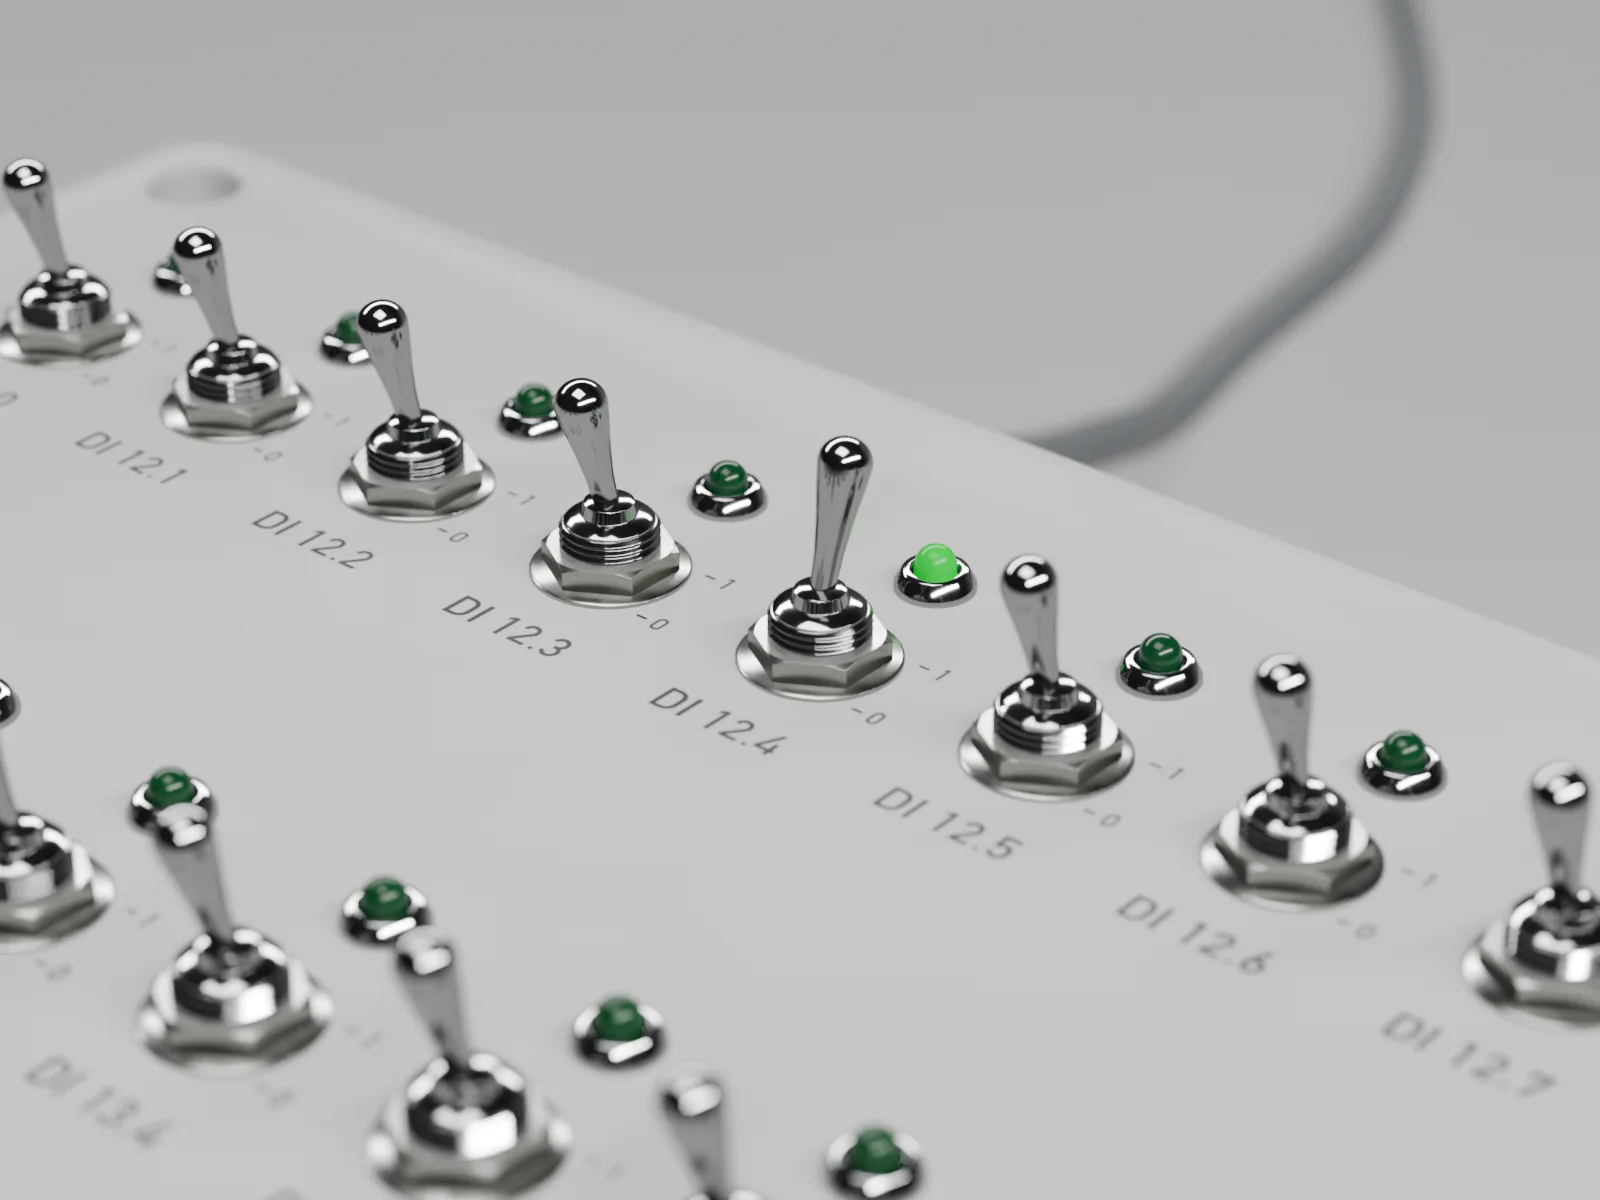
Del campo al PLC
Cada entrada.
Un interruptor de palanca hace de sensor. Si el bit no se mueve, el problema está entre el cable, el borne y la alimentación.
14 pendientes
Ejemplo de lista de pendientes, tal como la llevamos en planta · los datos no pertenecen a un pedido real
Pruebas y puesta en marcha · desde 1996
Todo lo que no cuadra acaba en una fila: qué falla, cuánto afecta, quién la cierra. La línea arranca cuando esa lista está a cero, no cuando llega la fecha.
Respuesta técnica en 1-2 días laborables · Sin compromiso
Desplazar: la lista se vacía
Empresas que han confiado en nosotros
FAT y SAT
En el taller probamos todo lo que se puede probar sin el proceso. En planta queda solo lo que tiene que decir el proceso.
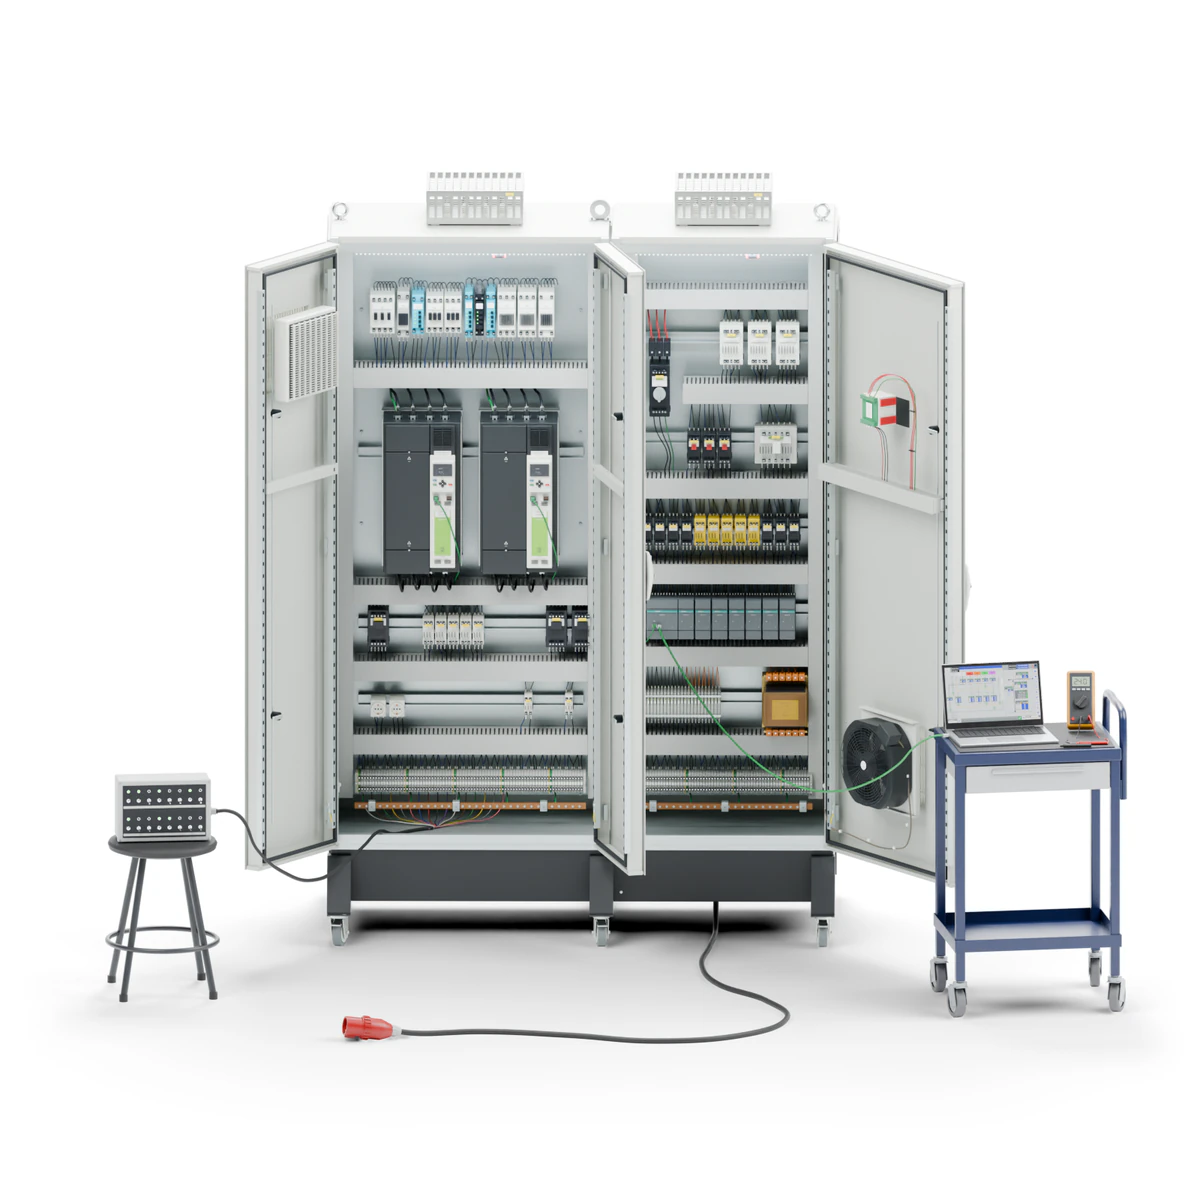
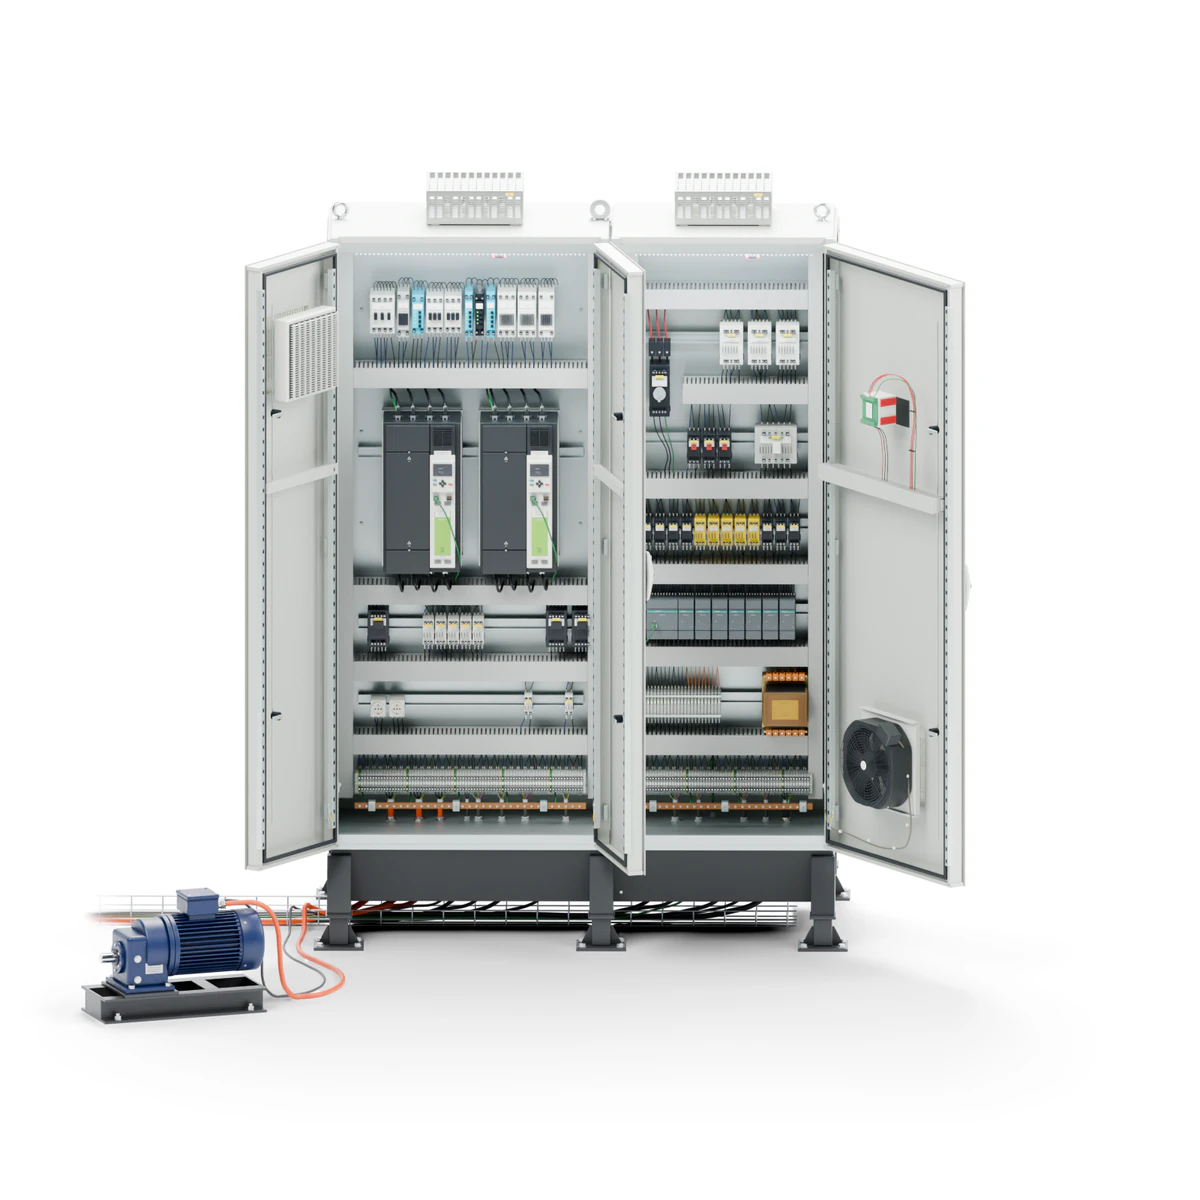
En el FAT se ahorran jornadas.
En el SAT se ahorran paradas de línea.
Las pruebas
Una entrada puede estar invertida, una señal analógica fuera de escala, un accionamiento habilitado sin confirmación. En banco son diez minutos, en planta son horas.
Cada cuadrado es una señal
336 de 336 probadas
Forzamos la señal en campo y miramos el PLC. Si el bit no cambia, el problema no está en el software.
DI 12.4 fotocélula de entrada. Esperado 1, leído 0. La señal llega invertida.
DI 12.4 corregida en la regleta de bornes. Probada de nuevo, cerrada. En planta habrían sido dos horas y una línea parada.
336 probadas, 336 correctas. A partir de aquí se puede hablar de puesta en marcha.
Del campo al PLC
Un interruptor de palanca hace de sensor. Si el bit no se mueve, el problema está entre el cable, el borne y la alimentación.

Del PLC al campo
La activamos desde el PLC y medimos en el borne. Tiene que moverse lo que corresponde: ese contactor, esa válvula, ese piloto, no el de al lado.
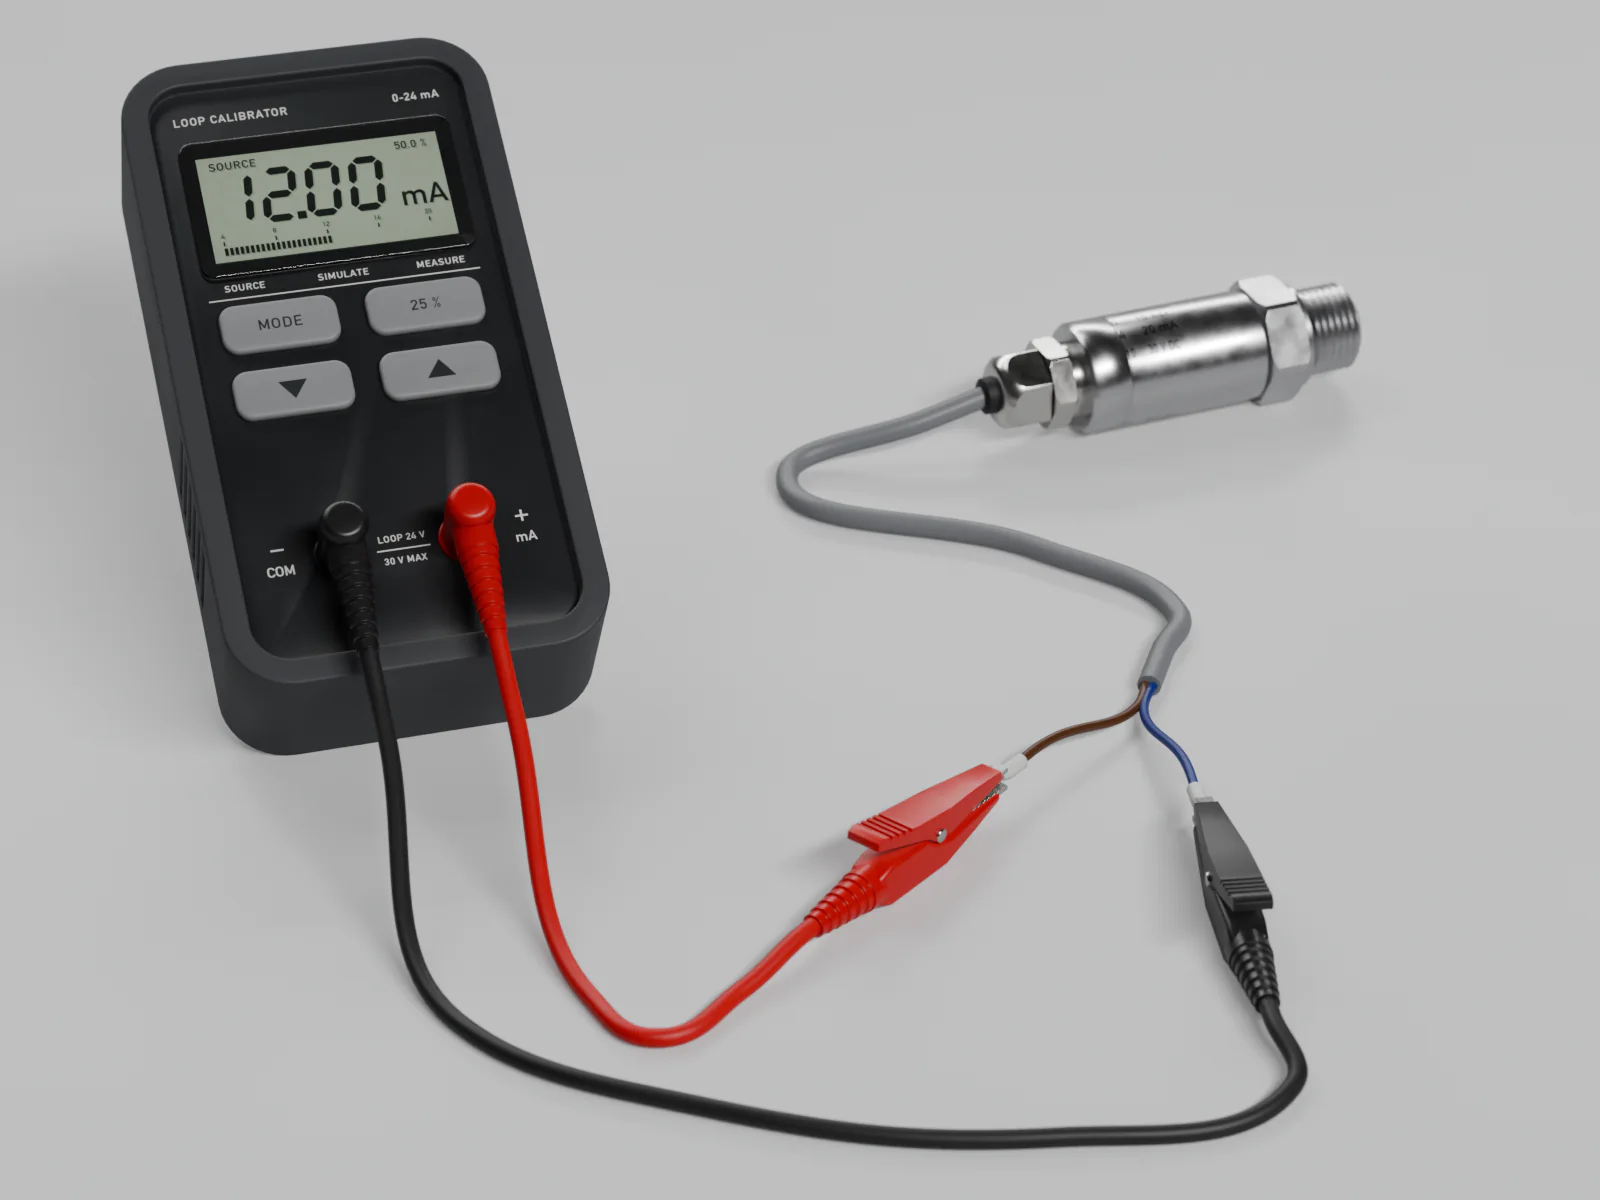
Con el instrumento
Cero y fondo de escala. Un 4-20 mA mal ajustado no se ve hasta que el producto sale mal, y entonces ya es rechazo.
Puesta en marcha
Una máquina puede hacer el ciclo en vacío y pararse en el primer cambio de formato. La puesta en marcha termina cuando la línea hace el producto, a la cadencia requerida, con quien la usa todos los días.

Hasta que no pasa
el material, el ciclo
es una hipótesis.
El producto real muestra lo que en vacío no se ve: tiros, temperaturas, tiempos de estabilización, desperdicio de arranque.
8 horas
seguidas.
Un ciclo aislado sale bien casi siempre, ocho horas seguidas no: saltan los térmicos y aparecen los tiempos al límite, las falsas alarmas y las piezas que se acumulan donde nadie había mirado.
Una línea que solo
saben llevar dos
se para con esos dos.
Se la enseñamos a quien se queda de turno, no solo a quien ha seguido el proyecto.
El servicio
La parte que no está en el presupuesto: qué pasa al día siguiente de la firma del acta.
Las primeras horas
Las seguimos juntos: es ahí donde salen las últimas cosas.
El primer año
Usted llama cuando lo necesita, sin preguntarse cuánto cuesta la pregunta.
Siempre
A quien nos ha comprado, todos los días.
Si la instalación tiene un acceso remoto seguro y autorizado, buena parte de las comprobaciones posteriores a la puesta en marcha las hacemos desde Mesero, sin esperar a un viaje. Cómo funciona la asistencia remota
La entrega
No es una carpeta para archivar: es lo que hace falta la primera vez que la línea se para y nosotros no estamos allí.
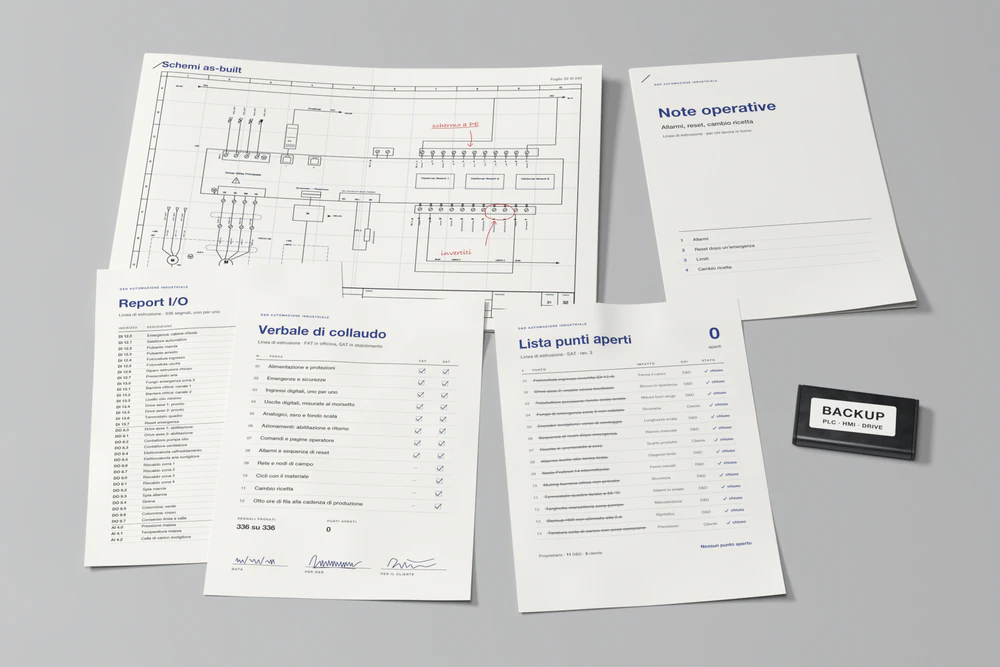
Qué se ha probado, con el resultado, la fecha y la firma de quien estaba presente.
Cada señal, su dirección, el valor esperado y el leído.
Las filas cerradas, con la fecha y quién las ha cerrado. Incluidas las del cliente.
PLC, HMI, accionamientos y parámetros: la versión que ha quedado en la máquina, con la fecha puesta.
Alarmas, reset, límites, cambio de receta: lo que tiene que saber quien está de turno.
Actualizados con los cambios hechos en planta, no los de partida.
Todo en un formato que se podrá leer incluso dentro de diez años, sin tener que llamarnos para abrirlo. Los esquemas los rehacemos nosotros cuando el cambio es nuestro: cómo están hechos.
El primer paso
Díganos cuándo tiene que producir la línea y qué hay que probar. Le decimos qué conviene probar en banco, qué se puede probar solo en planta y cuántas jornadas hacen falta de verdad.
Lo lee un técnico, y la primera respuesta llega en 1-2 días laborables.
¿Ya está en la puesta en marcha y tiene la línea parada? Llame al +39 02 97289083: es el caso en que conviene saltarse el formulario. O escriba a info@dedautomazione.it.