
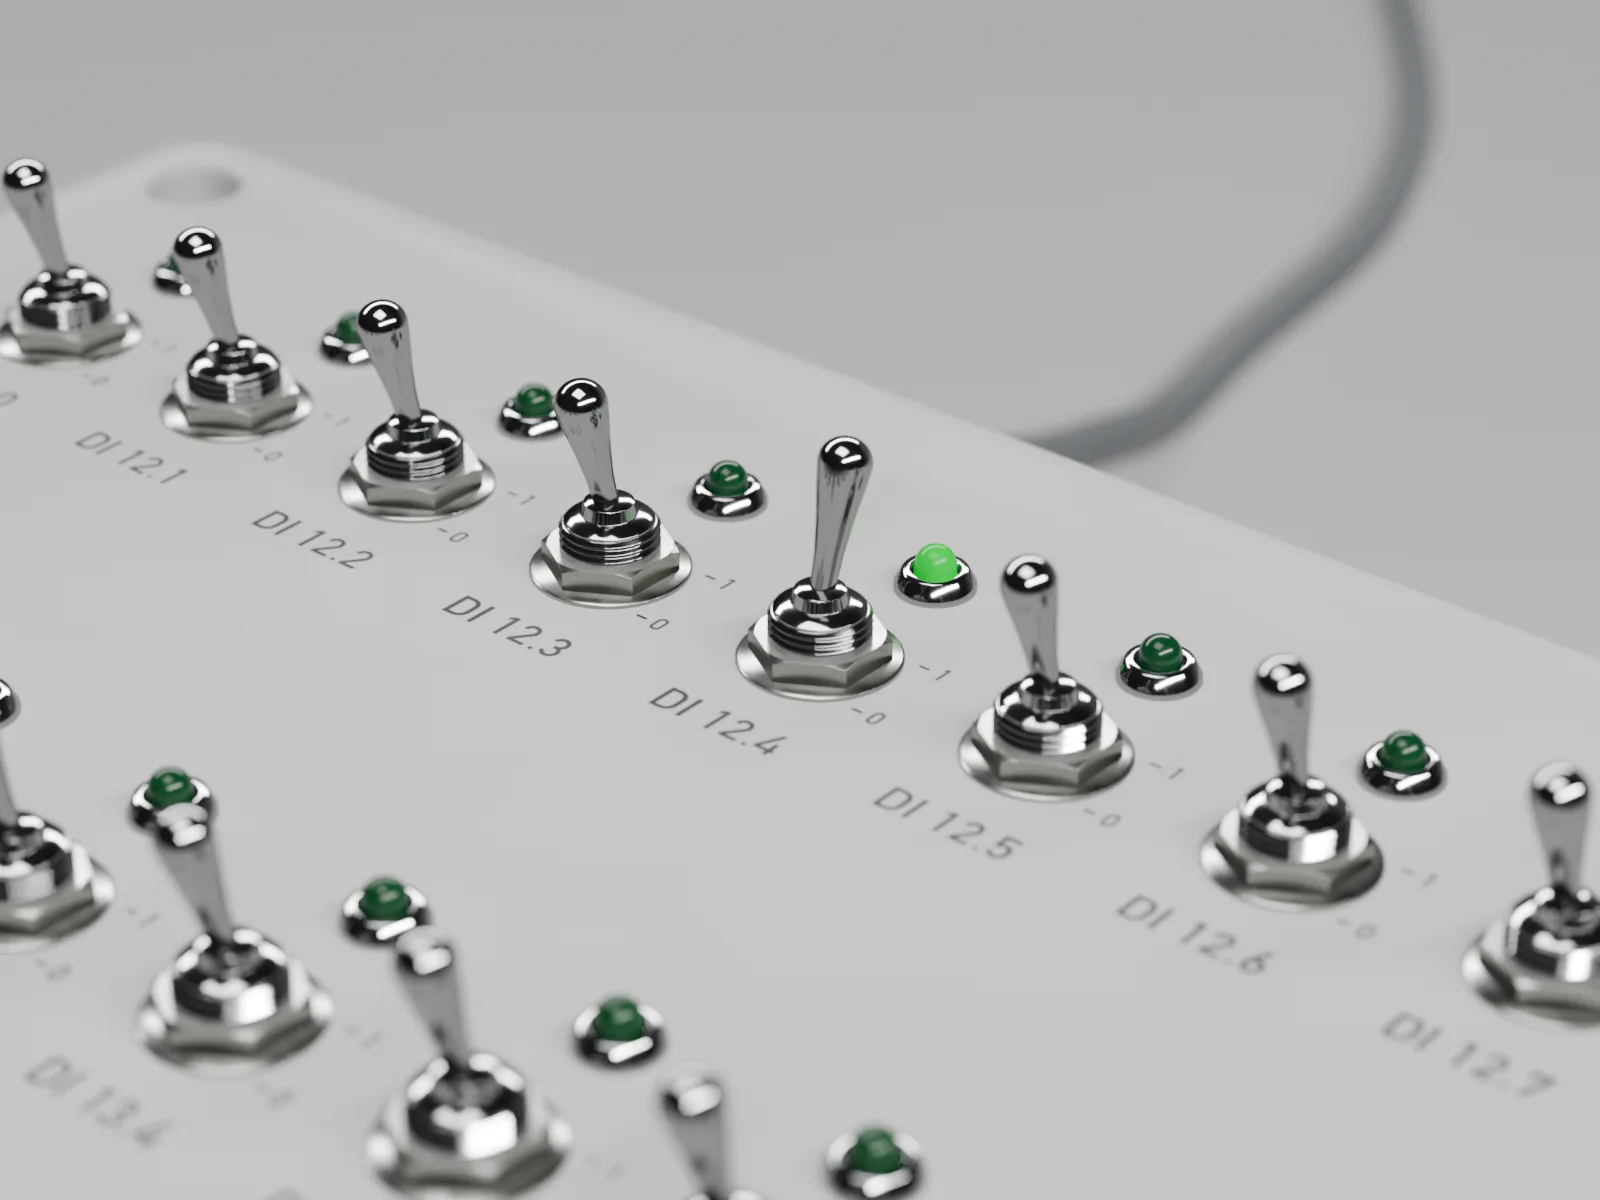
从现场到PLC
每一个输入
用一个钮子开关充当传感器。如果对应的位不动,问题就出在电缆、端子或供电上。
14 未关闭
遗留问题清单示例,格式与我们在现场用的一致 · 数据并非来自真实项目
信任我们的企业
FAT和SAT
在我们车间,凡是不需要工艺条件就能测的,全部测完。到了工厂,只剩下离开工艺就测不出来的东西。
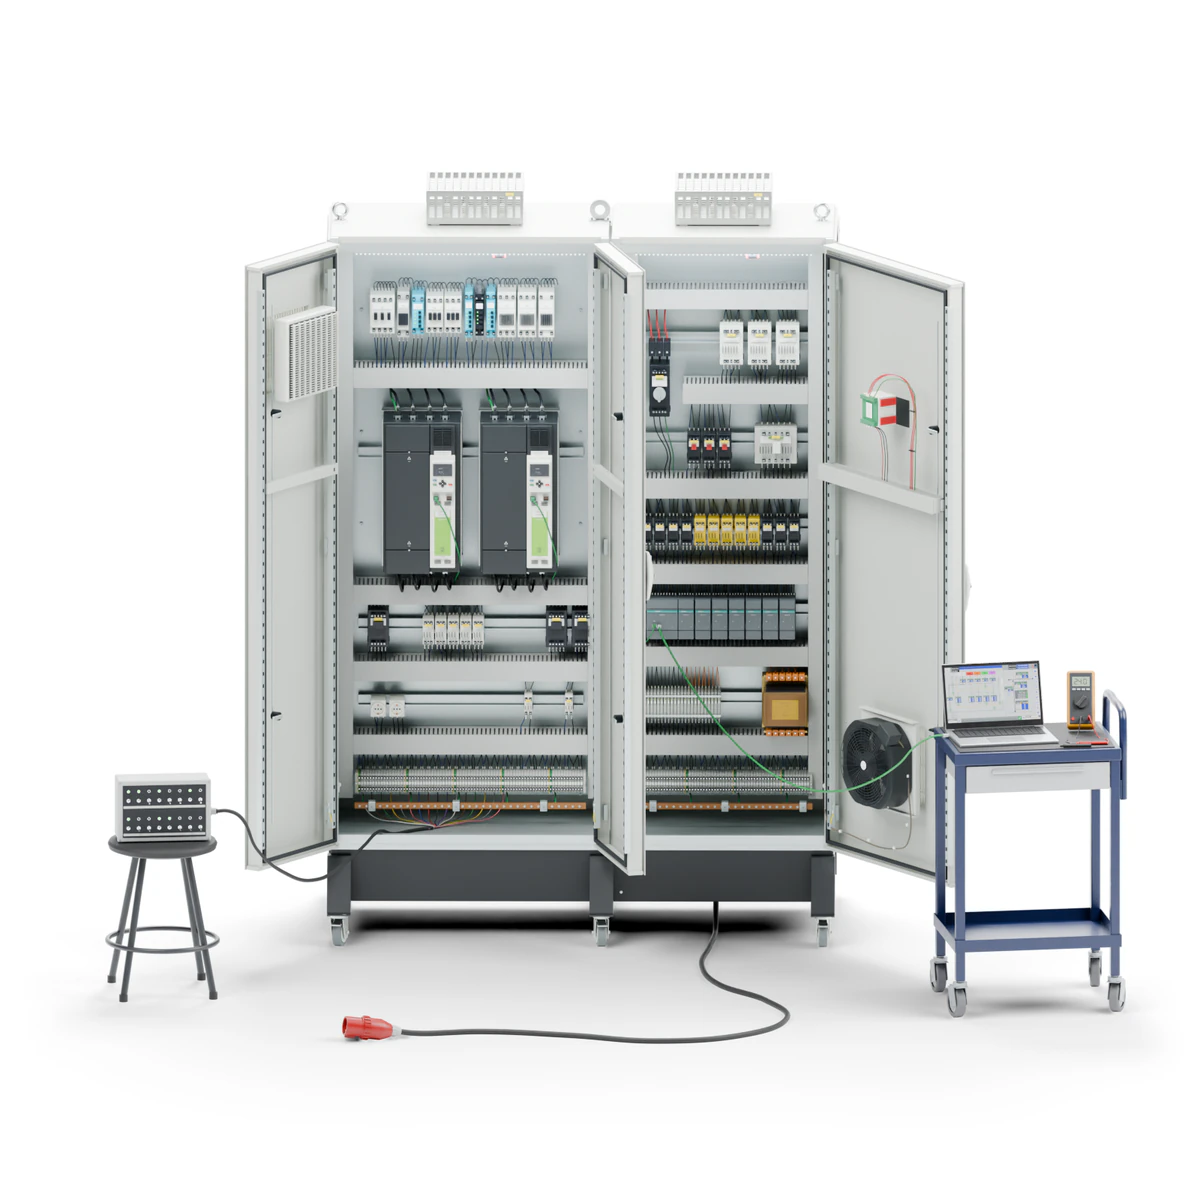
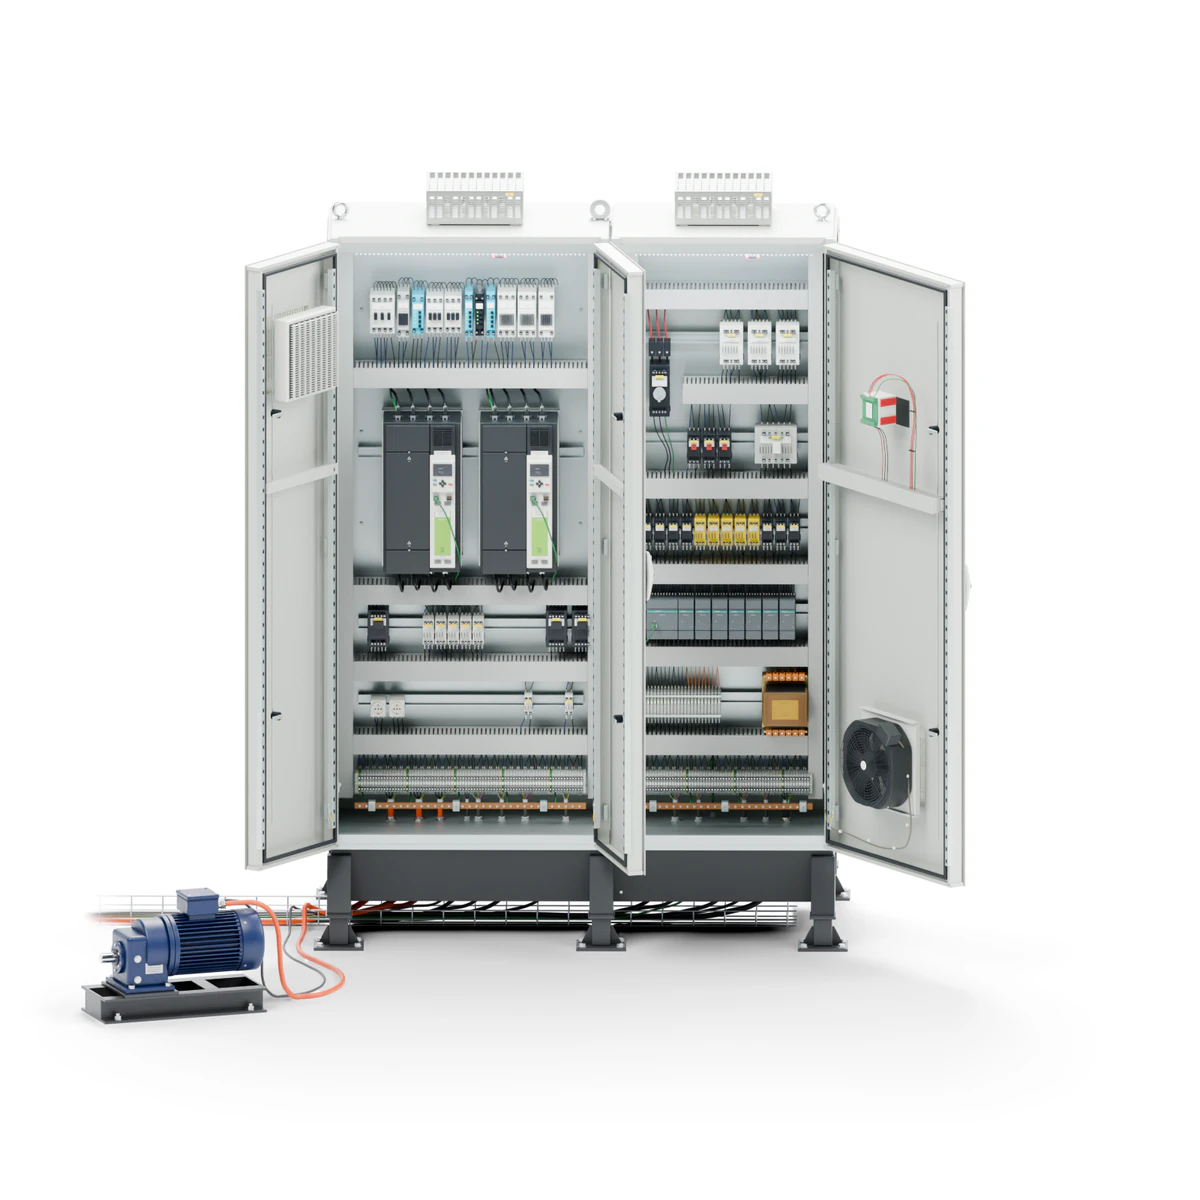
FAT省下的是工期。
SAT省下的是停线时间。
测试
一个输入可能是反的,一个模拟量可能超量程,一个驱动器可能有使能却没有反馈。在测试台上是十分钟的事,到了现场就是几个小时。
每个方块代表一个信号
336 /336已测
在现场端给信号,盯着PLC看。如果对应的位没变,问题就不在软件里。
DI 12.4进料光电开关。应为1,读到0。信号进来是反的。
DI 12.4在端子排上改好。复测,已关闭。要是在现场,就得花两个小时,线还得停着。
测了336个,通过336个。从这里开始,才谈得上调试。
从现场到PLC
用一个钮子开关充当传感器。如果对应的位不动,问题就出在电缆、端子或供电上。

从PLC到现场
从PLC发出指令,在端子上测量。动作的必须是该动的那个:那个接触器、那个阀门、那盏指示灯,而不是旁边那个。
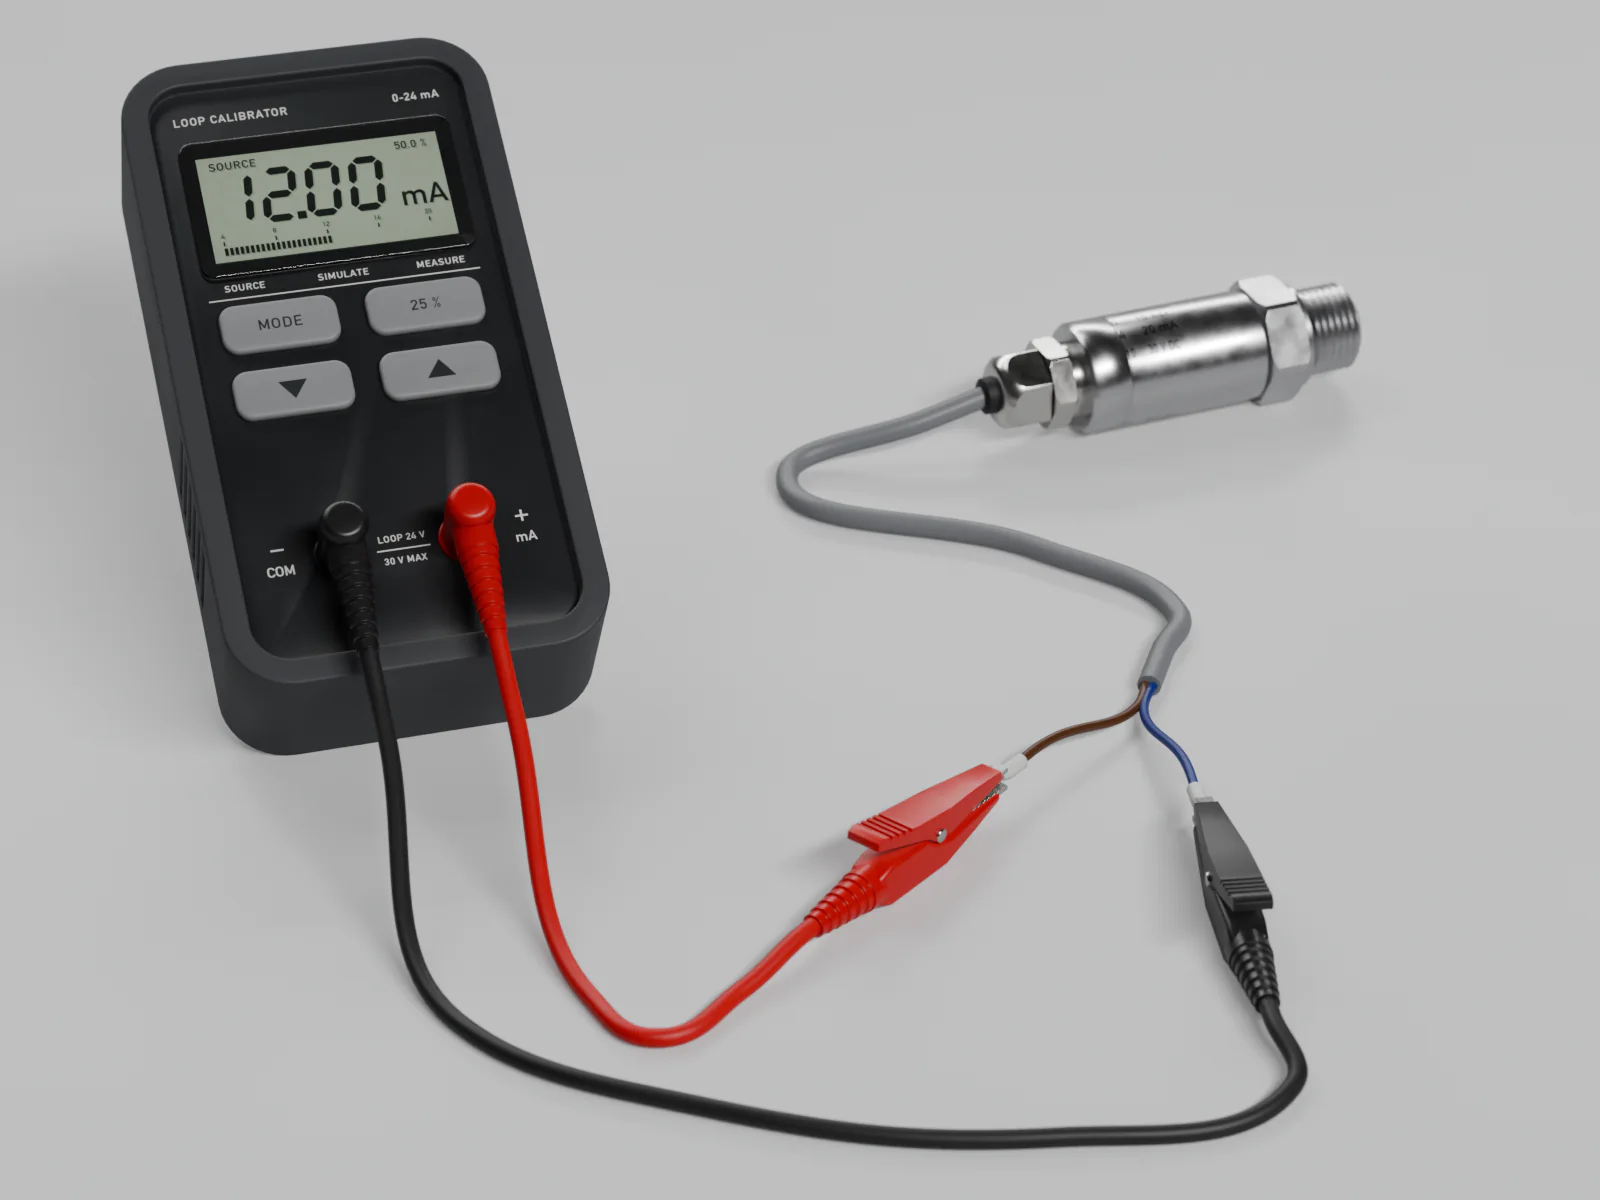
用仪表测
零点和满量程。一路4–20 mA信号校准没做好,在产品出错之前谁也看不出来,等看出来已经是废品了。
调试
一台设备空跑循环没问题,第一次换型时却可能停下来。调试要到生产线做出产品、达到要求的节拍、由每天操作它的人来开,才算结束。

没带料跑过,
循环就只是
一种假设。
真实产品能暴露空跑暴露不了的问题:张力、温度、稳定时间、启动废品。
8 小时
连续运行。
单个循环几乎每次都能走通,连续跑八个小时就不一定了:热继电器跳闸,时序卡在极限,误报警冒出来,工件在没人留意的地方堆起来。
只有两个人
会开的线,
两个人不在就停。
我们教的是以后当班的人,不只是跟过项目的人。
售后服务
报价里没写的部分:验收报告签完字的第二天,会发生什么。
最初几个小时
我们和您一起盯着:最后那些问题,就是在这时冒出来的。
第一年
需要时就打电话,不用担心问一个问题要花多少钱。
始终
凡是从我们这里购买过的客户,每天都可以。
如果系统已开通安全、经授权的远程访问,调试之后的大部分检查我们在Mesero就能做,不用等人出差过去。远程技术支持怎么做
交付
不是一个拿去归档的文件夹,而是生产线第一次停下来、我们又不在场时要用的东西。
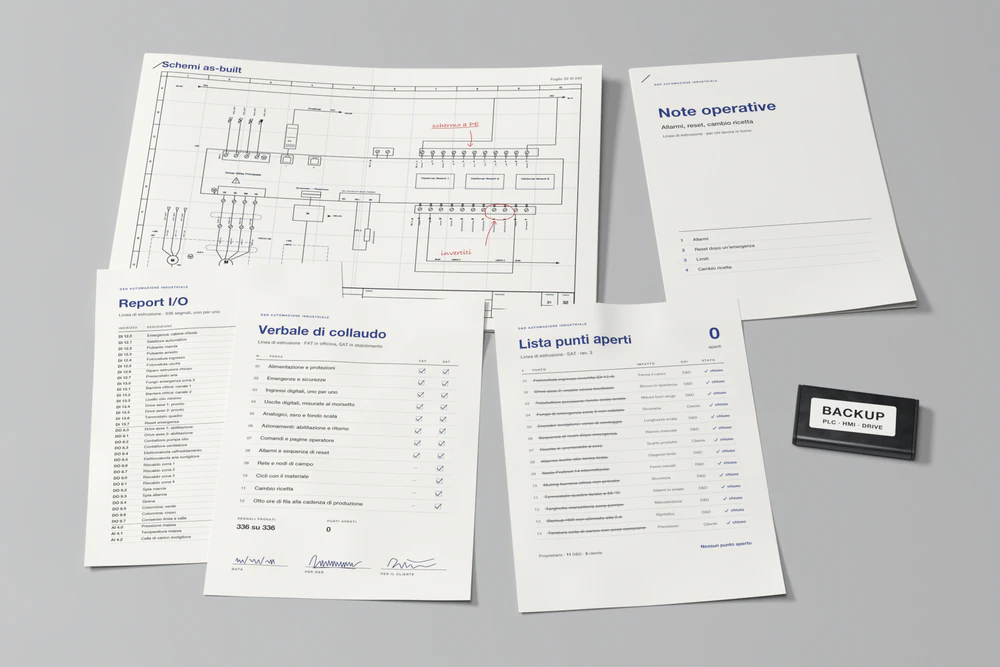
测了什么、结果如何,附日期和在场人员的签字。
逐个信号列出地址、应有的值和读到的值。
已关闭的每一行,写明日期和关闭人。客户负责的那几行也在内。
PLC、HMI、驱动器和参数:设备里最终留下的版本,标好日期。
报警、复位、限值、切换配方:当班的人需要知道的东西。
按现场改动更新过的图纸,不是开工时那一版。
所有资料都用十年后还能打开的格式,不用再找我们来打开。改动是我们做的,图纸就由我们重画:看看我们的图纸。
第一步
告诉我们生产线什么时候要投产、有哪些东西要测试。我们会告诉您哪些适合在测试台上测,哪些只能到现场测,以及实际需要多少天。
工程师亲自看,1–2个工作日内给您第一次回复。
已经在调试,线却停了?请拨打+39 02 97289083:这种情况就不用填表单了。也可以发邮件到info@dedautomazione.it。